Contrôle qualité
Contrôle qualité des produits pour puits d’eau

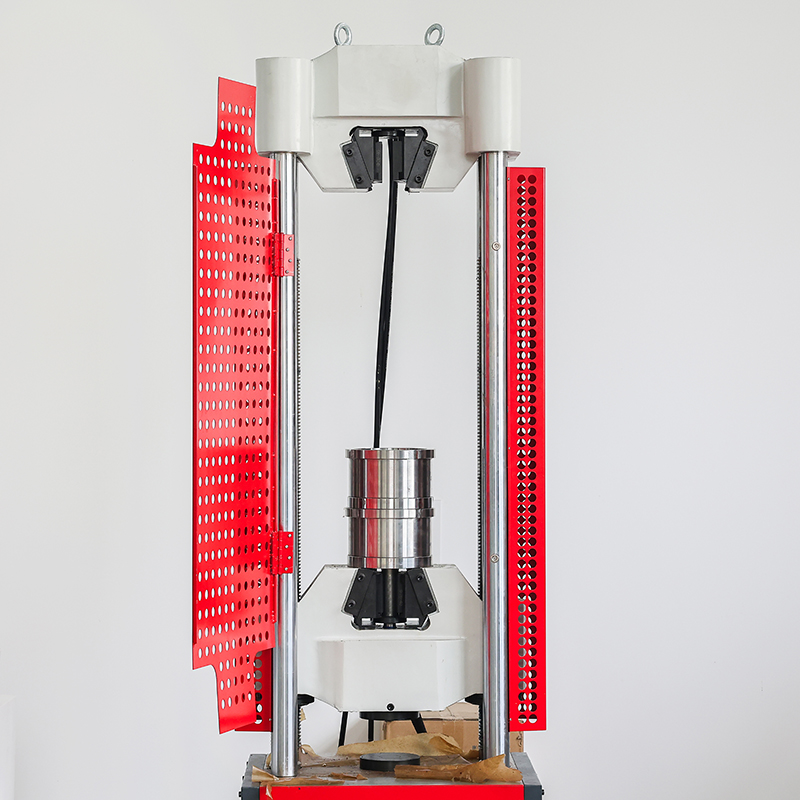
Essai de traction des matières premières

Essai de traction après soudage
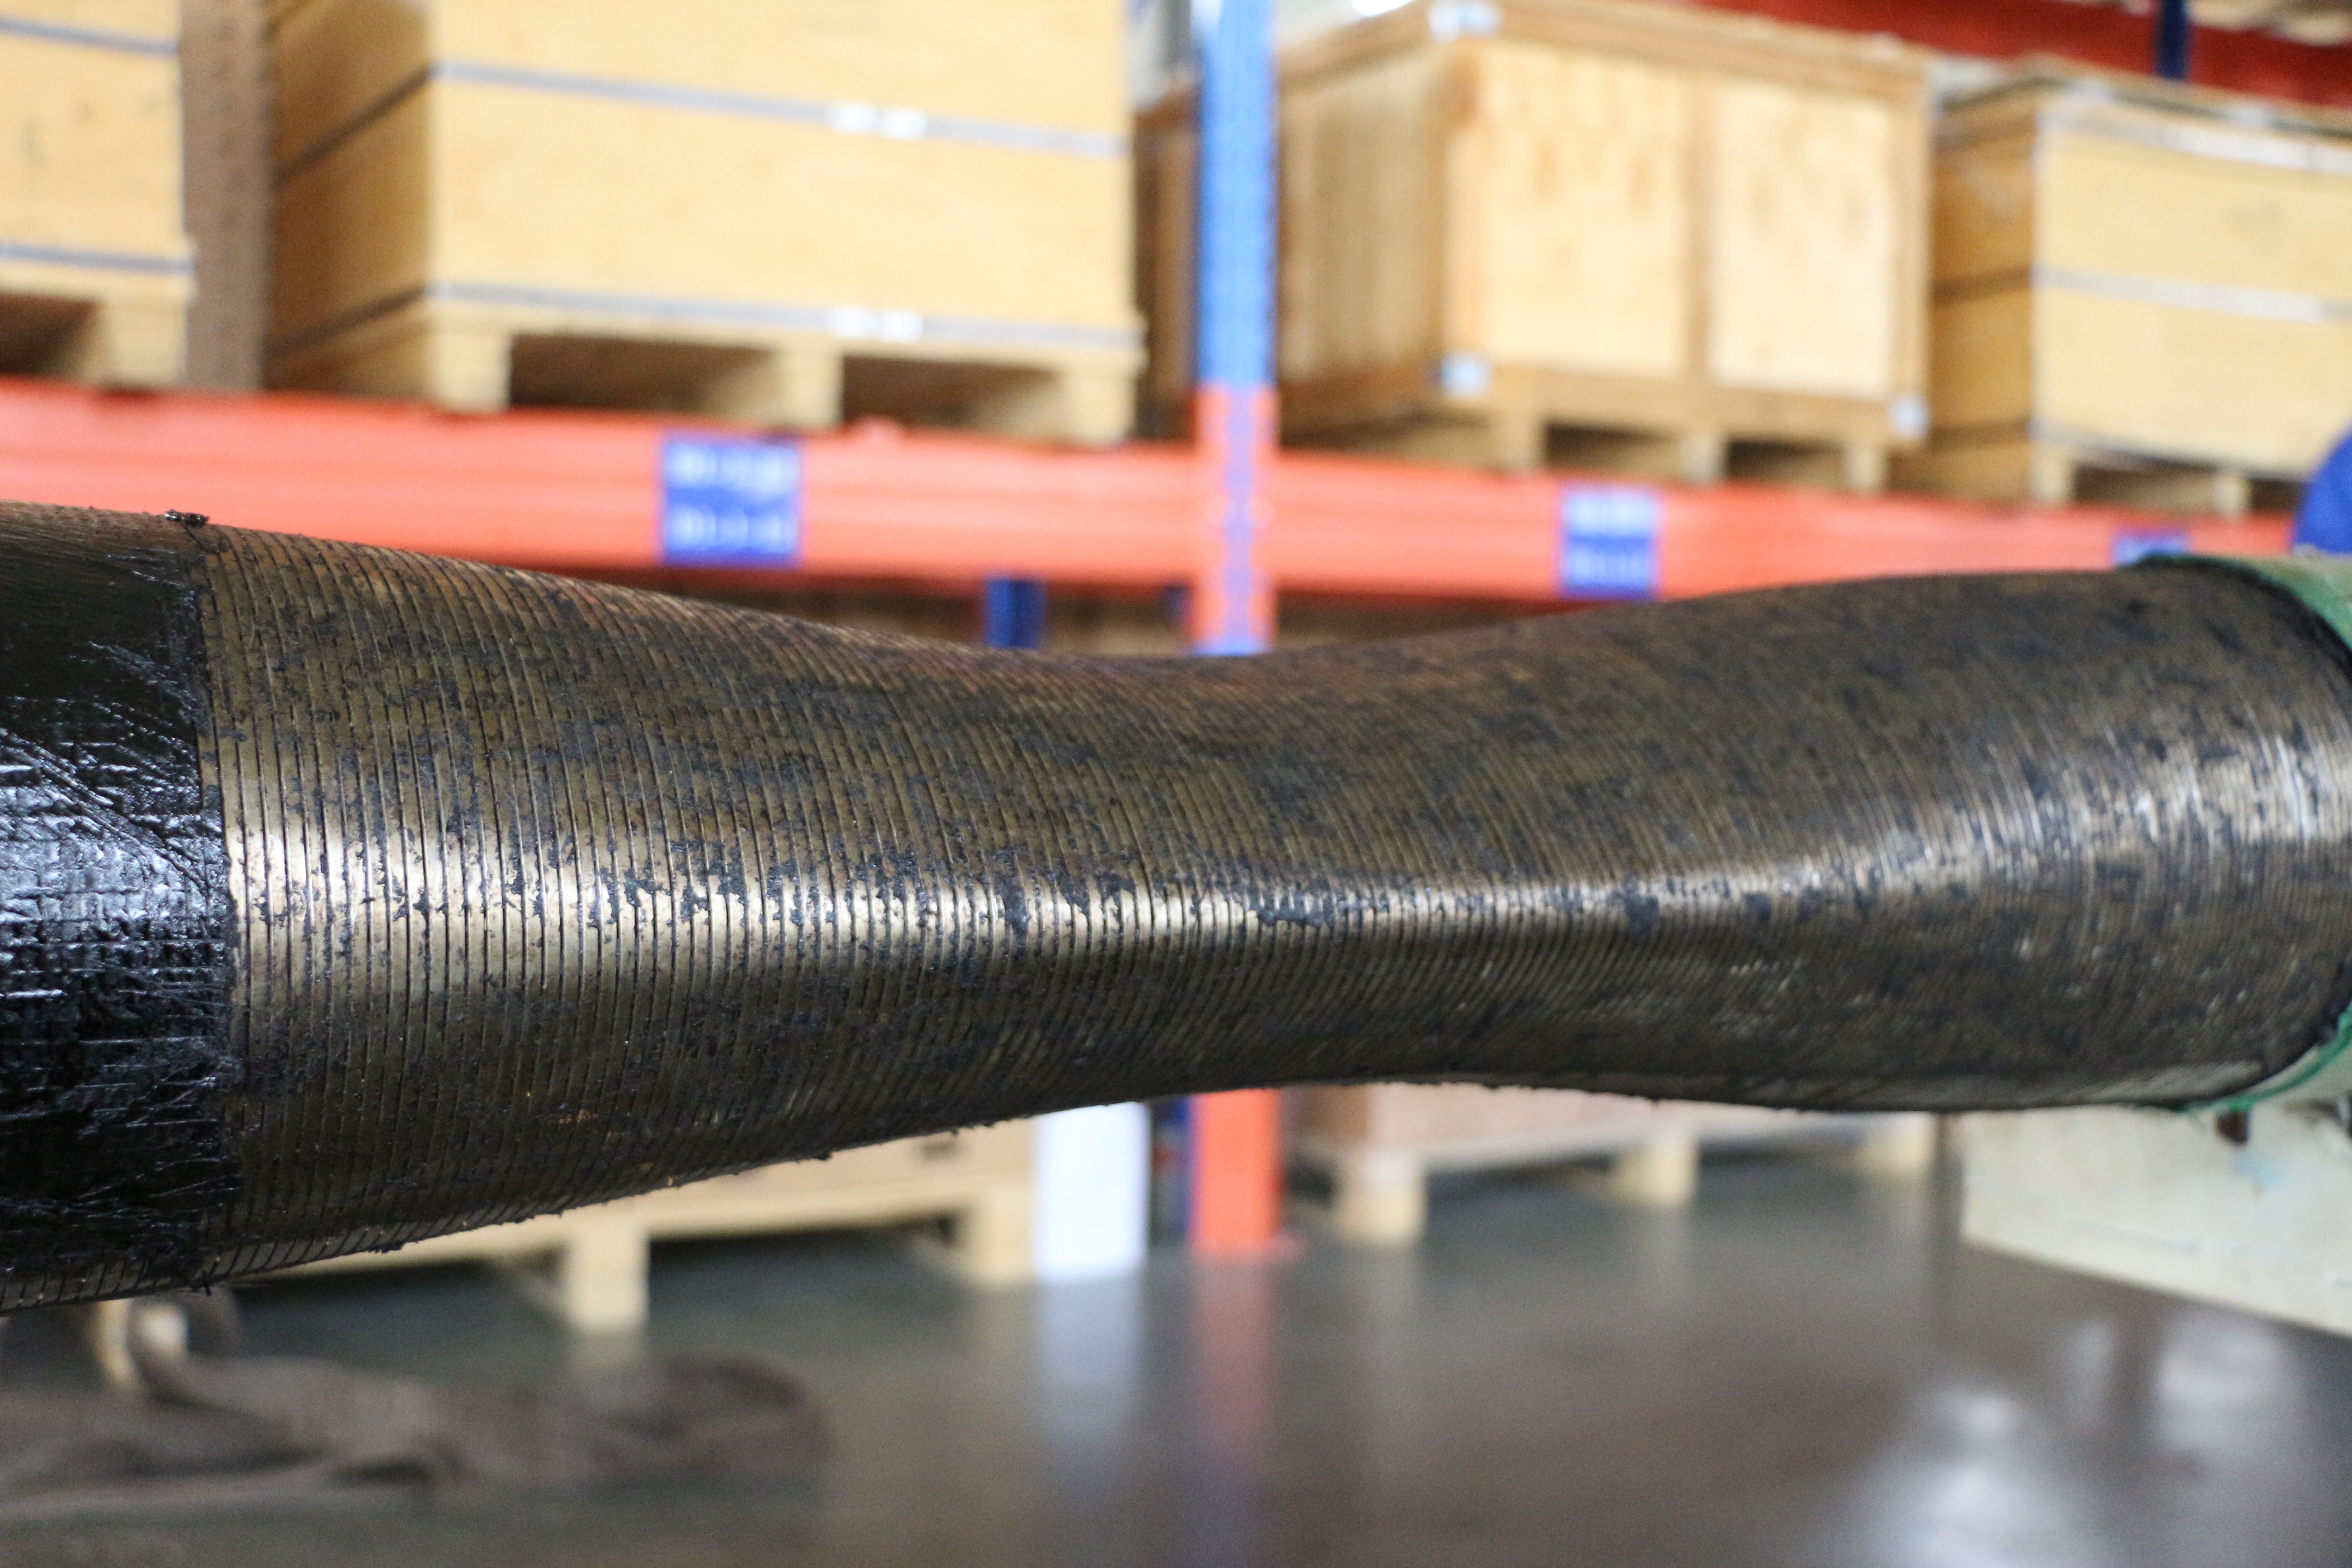
Essai de résistance à l’écrasement
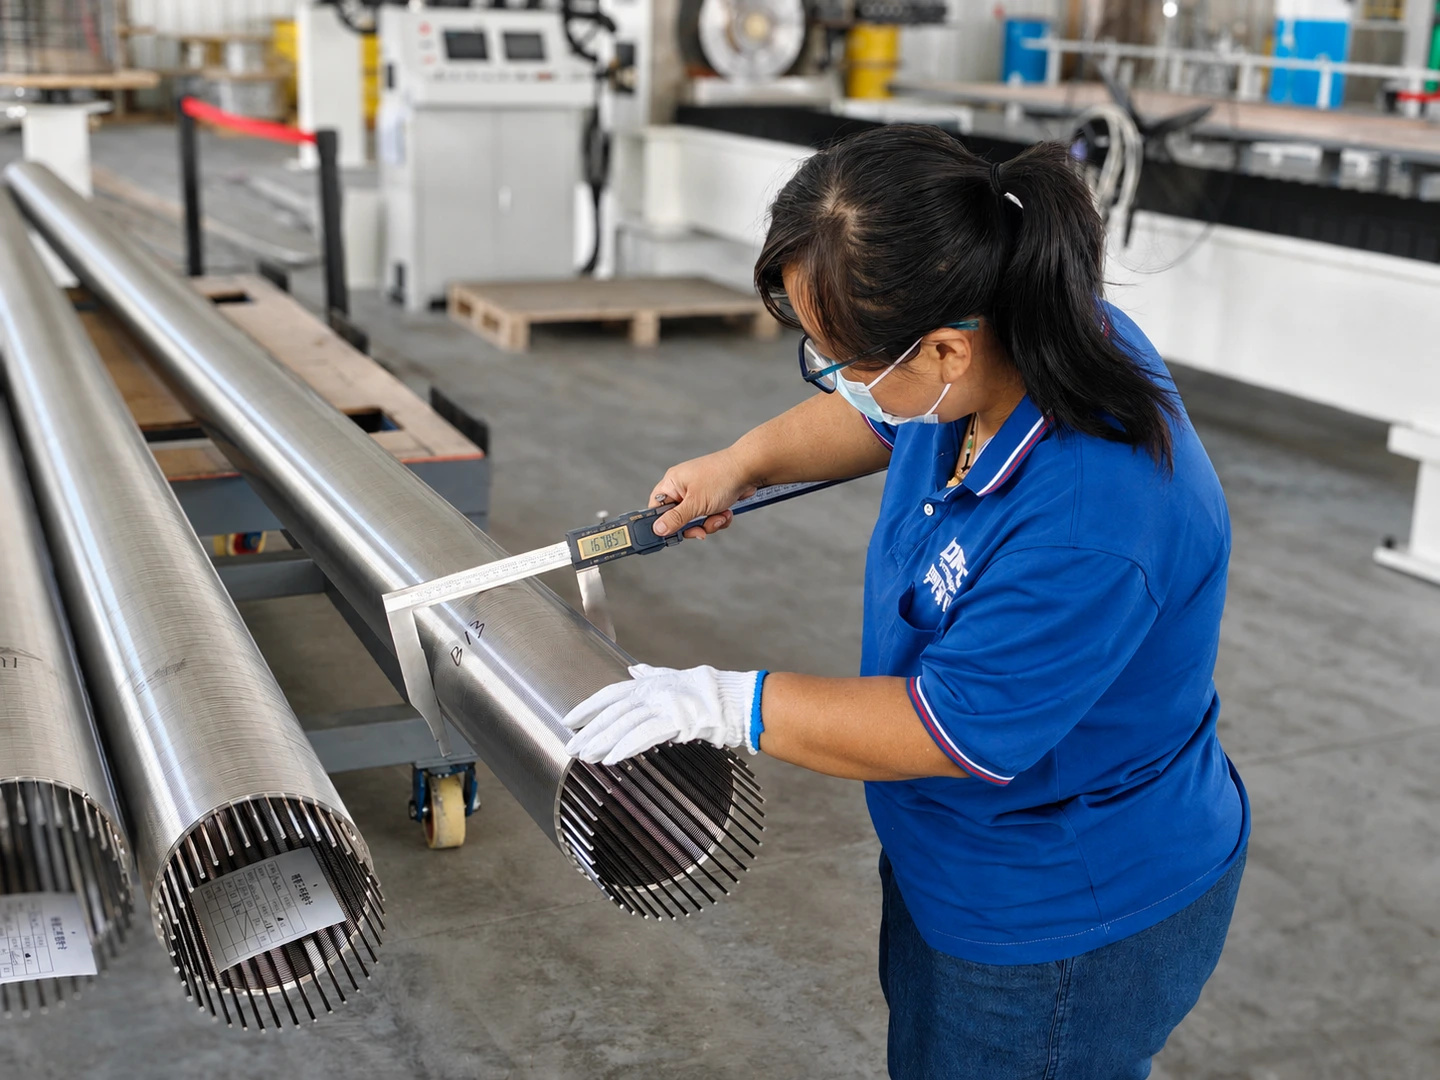
Contrôle en cours de fabrication
Contrôle qualité des pièces de partie hydraulique des pompes de cimentation et de fracturation
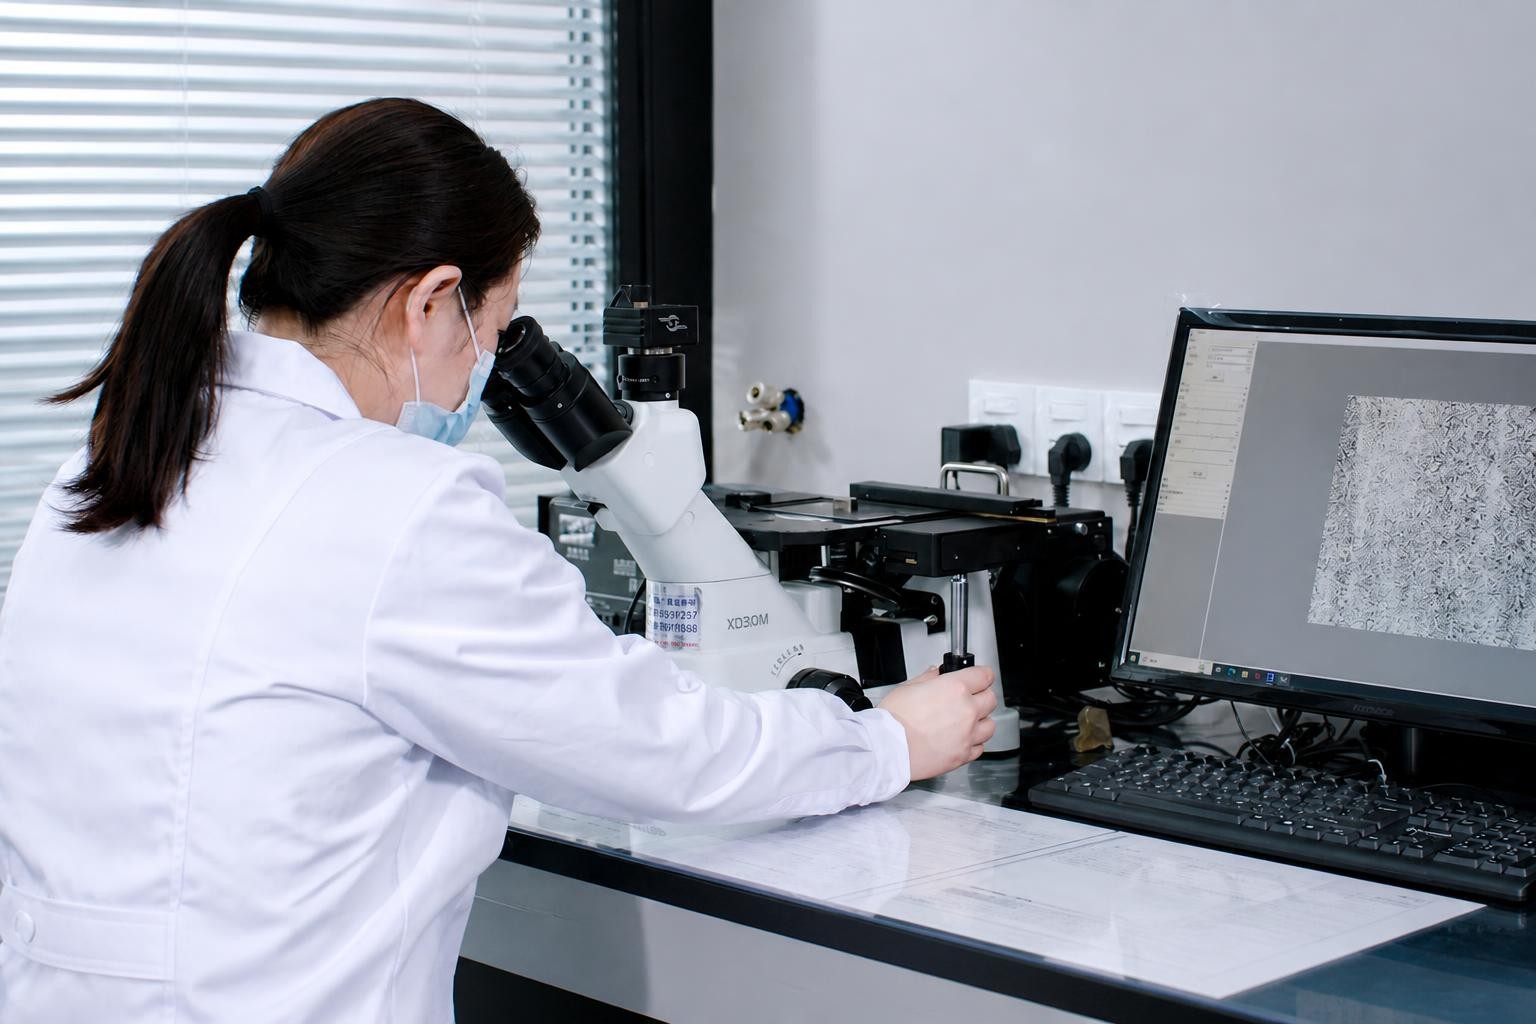
Examen métallographique
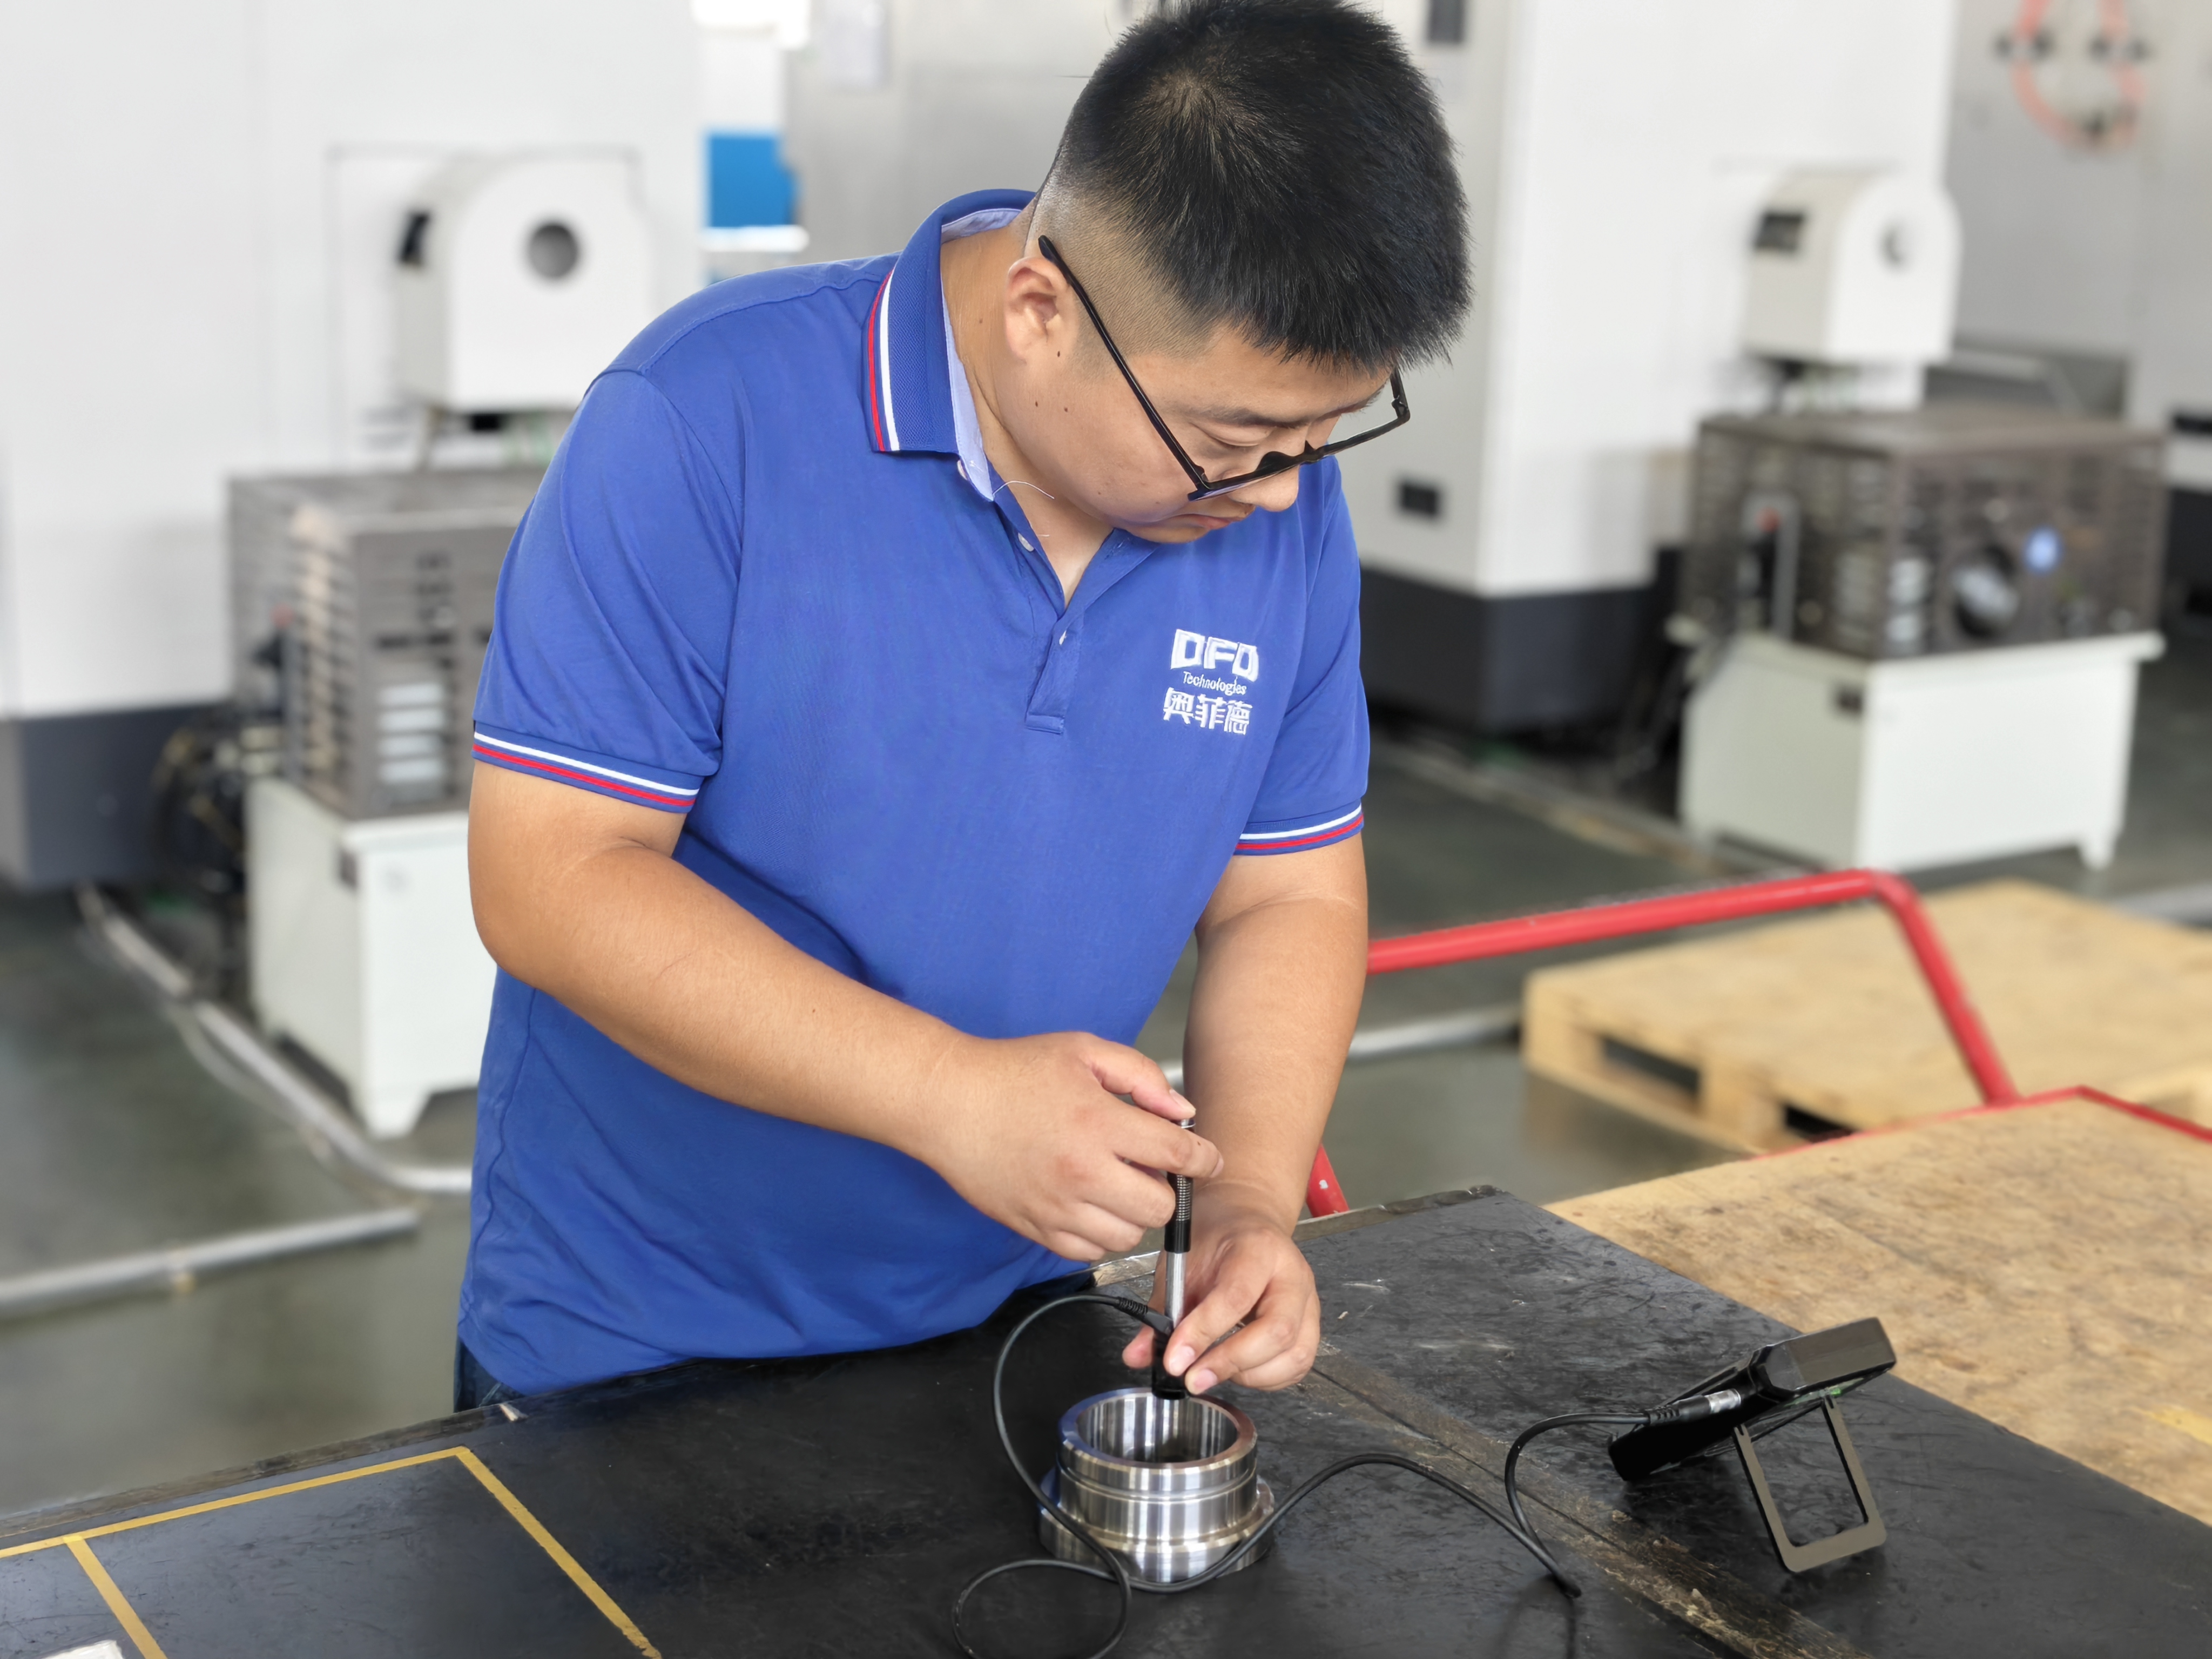
Essai de dureté
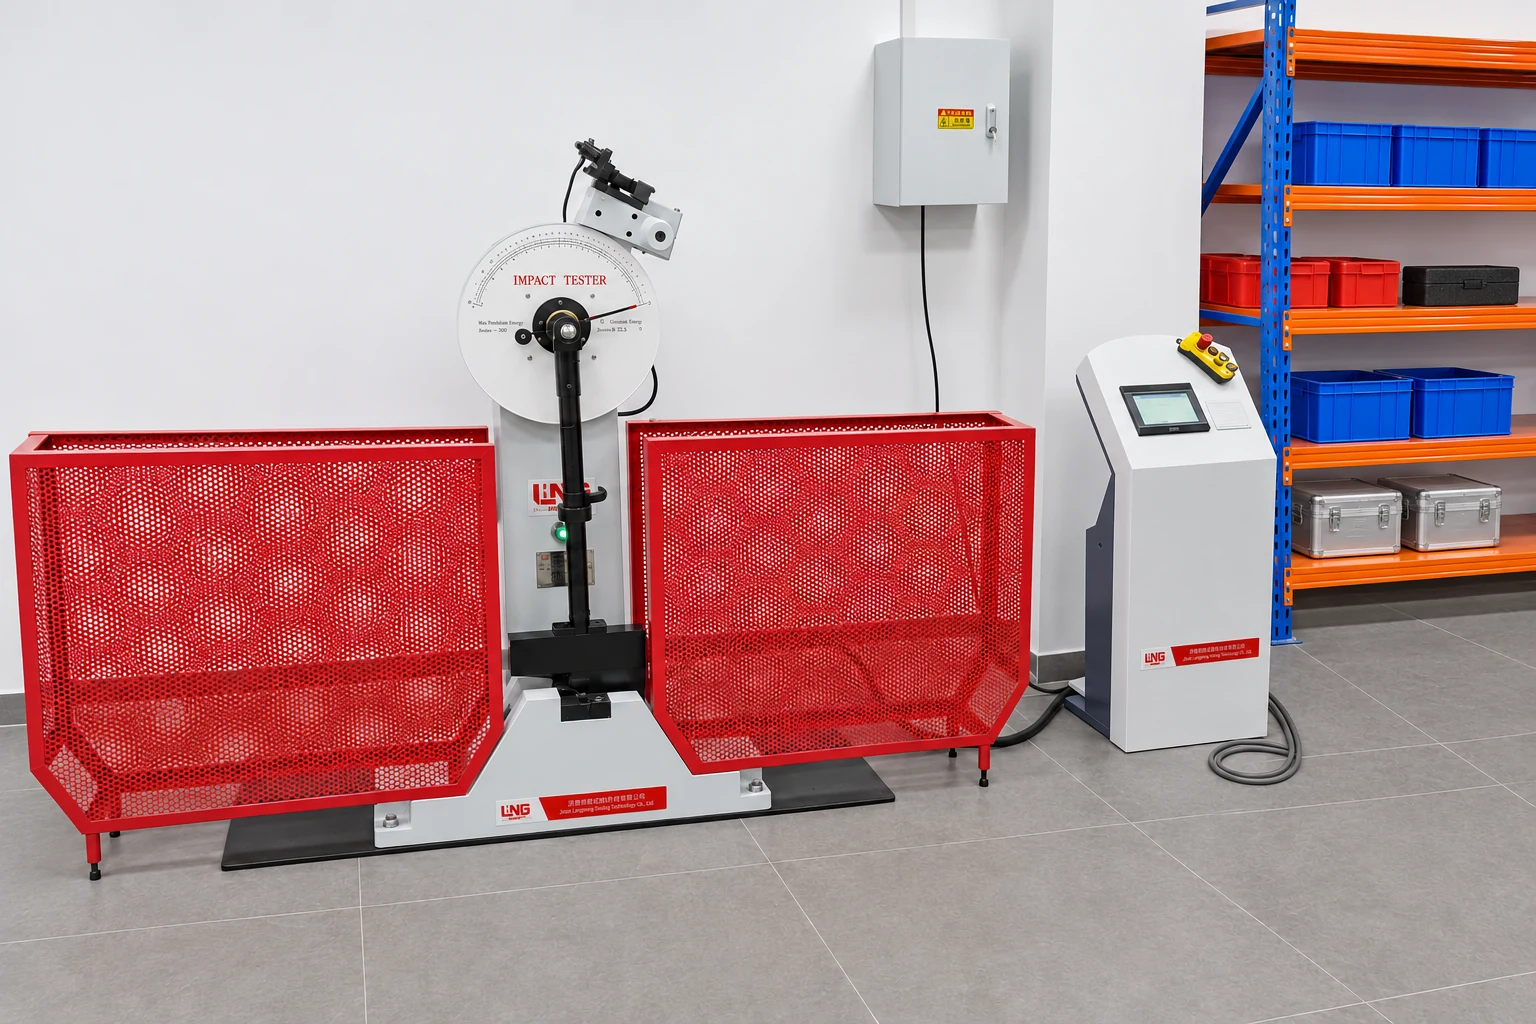
Essai de résilience
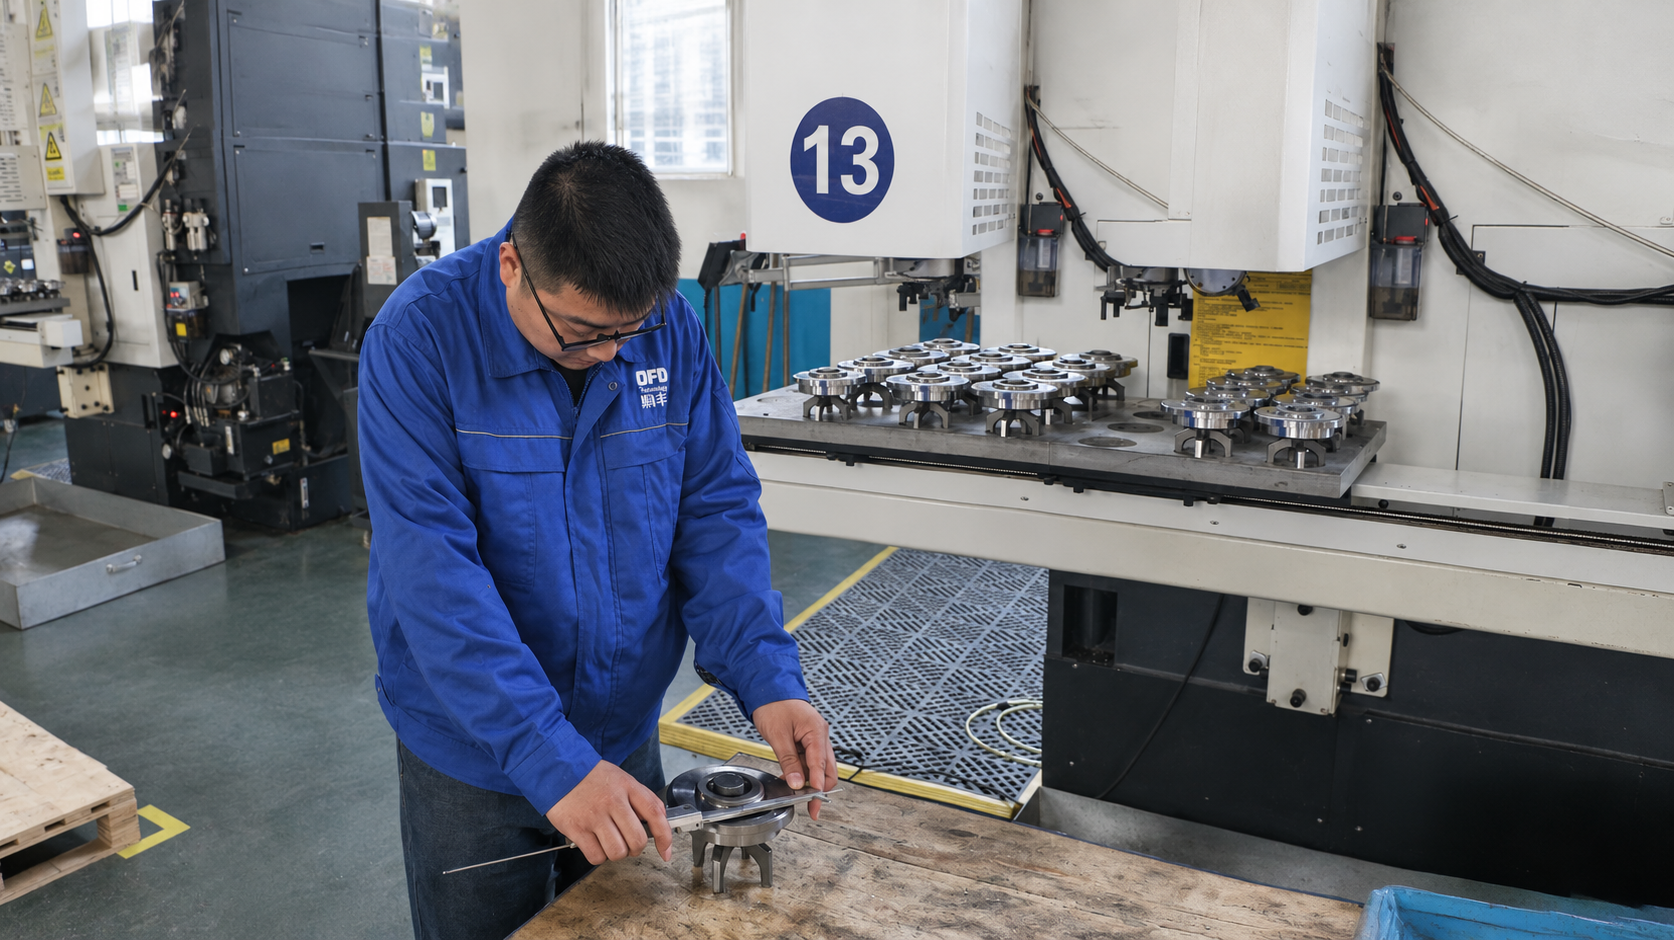
Contrôle en cours de fabrication
Certification des systèmes de management ISO

ISO 9001:2015
Système de management de la qualité

ISO 14001:2015
Système de management environnemental

ISO 45001:2018
Système de management de la santé et de la sécurité au travail
Produits pour puits d’eau · Détail de fabrication
Quatre étapes pour une liaison soignée
Notre soudage en trois passes, avec refroidissement entre passes, vise à maîtriser le cycle thermique et la teneur en ferrite, tout en améliorant la qualité de la soudure et la fiabilité de la liaison. Le décapage élimine les colorations thermiques et les oxydes de surface, contribuant à rétablir la résistance à la corrosion de la zone soudée. Ces contrôles visent ensemble à réduire le risque de corrosion et à prolonger la durée de service des tubes.
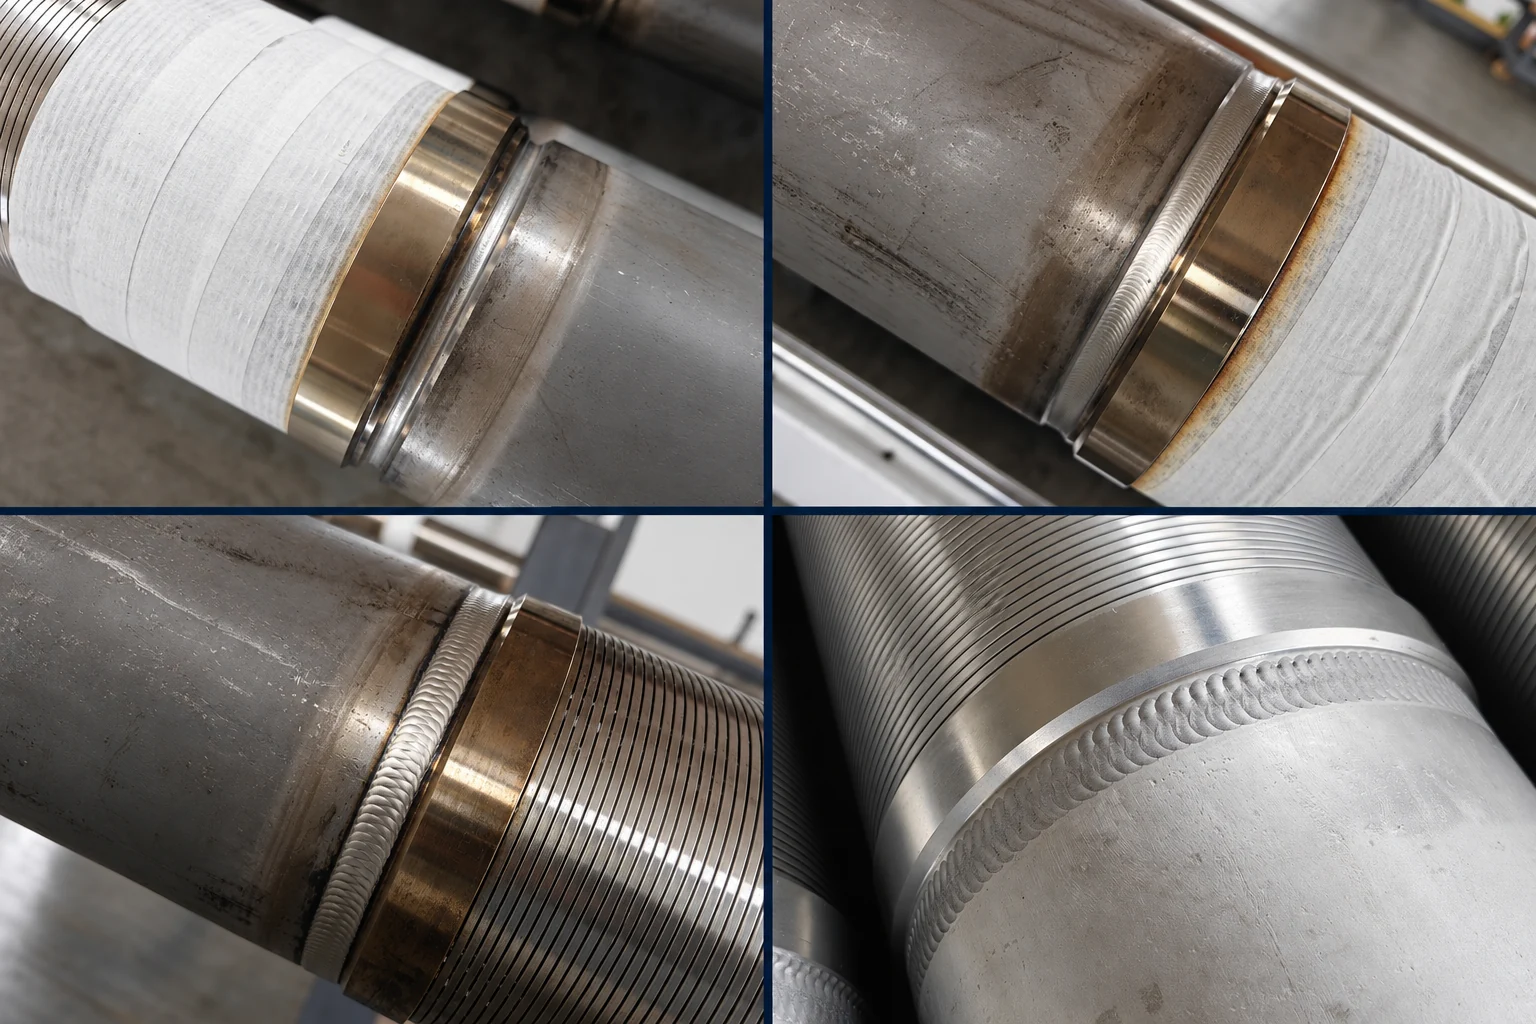 01 · Première passe02 · Deuxième passe03 · Troisième passe04 · Décapage et passivation
Détails du contrôle du procédé
Le contrôle qualité de la liaison avec la bague d’extrémité couvre le soudage, le refroidissement entre passes et le traitement de surface. Le procédé OFD présenté ici pour les crépines à fil enroulé comprend trois passes de soudage. Chaque passe est suivie d’une attente de quatre heures, et la température doit être inférieure à 50°C avant la passe suivante. Le décapage est réalisé une fois le soudage terminé.
Trois passes de soudage
La liaison avec la bague d’extrémité est réalisée en trois passes. Chaque passe et l’attente entre les passes font l’objet d’une étape distincte.
Attente de quatre heures · Moins de 50°C
Une attente de quatre heures suit chaque passe. Avant de reprendre le soudage, la température doit être inférieure à 50°C. Le délai et la condition de température régissent ensemble la séquence.
Décapage après soudage
Après le soudage, le décapage traite les colorations thermiques et les oxydes de surface. Les photographies ci-dessous montrent les soudures et l’aspect de la surface après décapage.
OFD réalise trois passes successives, avec une attente de quatre heures après chaque passe et une température inférieure à 50°C avant la reprise du soudage. Ce procédé vise à maîtriser le cycle thermique et la teneur en ferrite, tout en améliorant la qualité de la soudure et la fiabilité de la liaison. Chaque passe fait l’objet d’un soin particulier ; le décapage final traite les colorations thermiques et les oxydes de surface.
Ressources connexes
Ressources qualité et inspection
Consultez les informations et exigences d’inspection de la gamme concernée avant de demander un devis technique.
- Ensembles hydrauliques et composants de pompe
- Documents qualité et de livraison des composants de pompe
- Discuter des inspections des composants de pompe
- Matériaux tubulaires et crépines à fil enroulé pour puits d'eau
- Guide de choix de l'ouverture des crépines
- Cas de réception en usine
- Contacter OFD pour une offre de crépines de puits
Inspection et réception des produits
La planification qualité OFD couvre les ensembles hydrauliques et les composants de pompe ainsi que les produits tubulaires pour puits d’eau. Avant la production, convenez des inspections applicables, de l’échantillonnage, des critères d’acceptation et des documents pour la configuration commandée.
Processus qualité et documents de livraison
Quelles sont les principales étapes du contrôle qualité ?
À la réception des matières, l'inspection examine leur identification et les documents fournisseur requis. Les contrôles en cours de fabrication portent sur les exigences convenues. L'inspection finale vérifie les produits par rapport à la commande ; celle d'expédition contrôle l'identification, les quantités et les documents de livraison. Le plan détaillé dépend du projet.
Quels documents convenir avant la réception en usine ?
Définissez les certificats matière, l'identification des échantillons et lots, les rapports d'essai, les contrôles dimensionnels, l'identification des articles et la liste de livraison. Confirmez leur lien avec les produits commandés. Convenez avant réception des inspections avec présence du client et du traitement des résultats non conformes.
Quels documents qualité peuvent être fournis ?
La disponibilité et le périmètre des documents sont convenus avec la commande. Selon le produit et le plan d’inspection, ils peuvent comprendre l’identification des matériaux, les contrôles dimensionnels, les résultats des essais applicables, l’identification des lots ou des pièces et les documents d’emballage. Précisez toute exigence d’inspection tierce ou en présence d’un témoin avant de confirmer la commande.
Parties hydrauliques et composants de pompe
Que vérifier lors de la réception d’un corps ou d’un ensemble hydraulique ?
Partez du plan approuvé, de la configuration de la pompe et du périmètre de fourniture convenu. Définissez les documents matière et de traitement thermique, les dimensions critiques, les alésages des clapets et garnitures, les surfaces d’étanchéité, les raccordements et les contrôles d’assemblage requis. Convenez avant la production des éventuels contrôles non destructifs ou essais de pression, de leurs méthodes et critères d’acceptation ; ces exigences dépendent de la configuration commandée.
Comment inspecter les clapets, sièges, inserts et ressorts ?
Vérifiez l’identification des pièces, les quantités, les dimensions d’accouplement et les exigences matière spécifiées. Incluez les relevés de dureté ou de traitement thermique lorsqu’ils sont exigés, et inspectez les surfaces de portée et d’étanchéité concernées. Confirmez l’association clapet, siège, insert et ressort selon la configuration approuvée ; une même dimension nominale ne suffit pas à établir la compatibilité.
Que doit couvrir la réception des plongeurs ?
Confirmez le diamètre, la longueur de travail, le raccordement d’extrémité et les tolérances dimensionnelles et géométriques spécifiées. Examinez l’état et la finition convenus de la surface de travail. Lorsqu’un revêtement ou traitement de surface est spécifié, identifiez-le séparément du matériau de base et convenez de son épaisseur, de la méthode d’inspection applicable et des critères d’acceptation. L’aspect seul ne vérifie pas la qualité du revêtement.
Comment contrôler les jeux de garnitures et les autres joints avant expédition ?
Vérifiez la référence de la pièce ou du plan, le profil, les dimensions, l’identification du matériau spécifié et la quantité. Pour les jeux de garnitures, confirmez le nombre de bagues, la composition et l’ordre de montage selon la configuration approuvée, en distinguant un jeu complet d’un sous-ensemble de remplacement. Convenez des documents d’inspection, de l’identification et de l’emballage applicables aux pièces fournies.
Comment confirmer les essais de pression et les attentes de durée de service ?
Si un essai de pression est requis, convenez dans la commande de l’élément testé et de sa configuration, de la pression, du fluide d’essai, de la durée, des critères d’acceptation et de toute présence de témoin. Un essai portant sur un ensemble complet ne s’applique pas automatiquement à chaque composant fourni séparément. La réussite d’un essai de réception convenu ne garantit pas un nombre d’heures de fonctionnement ; la durée de service dépend aussi du régime, du fluide, de la lubrification, du montage et de l’entretien.
Crépines et produits tubulaires pour puits d’eau
Quels contrôles discuter pour les crépines à fil enroulé ?
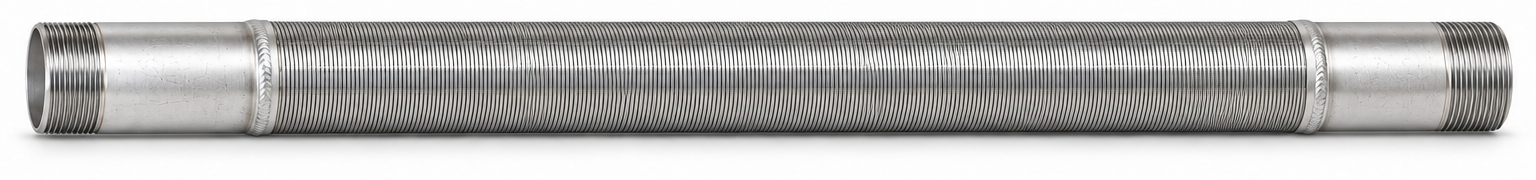
Discutez des documents matière, des essais de traction du fil et des tiges de support, des examens métallographiques et de ferrite, du contrôle des soudures de raccordement, des essais de traction sur crépine complète et des relevés individuels de longueur et de poids, selon le cas. Confirmez méthodes, échantillonnage et critères ; le même programme ne s'applique pas automatiquement à toutes les configurations.
Les certificats ISO certifient-ils les performances d'une crépine ?
ISO 9001, ISO 14001 et ISO 45001 concernent les systèmes de management de la qualité, de l'environnement, de la santé et de la sécurité au travail. La réception du produit repose sur les plans, spécifications et contrôles convenus. Ces certificats ne démontrent pas à eux seuls la résistance à l'écrasement, la résistance à la traction ou la durée de service d'une crépine.
Un essai de traction démontre-t-il la résistance à l'écrasement ?
Non. L'essai de traction évalue le comportement sous charge axiale de l'éprouvette ou de l'assemblage testé. La résistance à l'écrasement concerne une pression différentielle externe et dépend de la construction complète et de son mode de vérification. Distinguez ces deux exigences dans la spécification technique.