质量控制
水井类产品质量控制

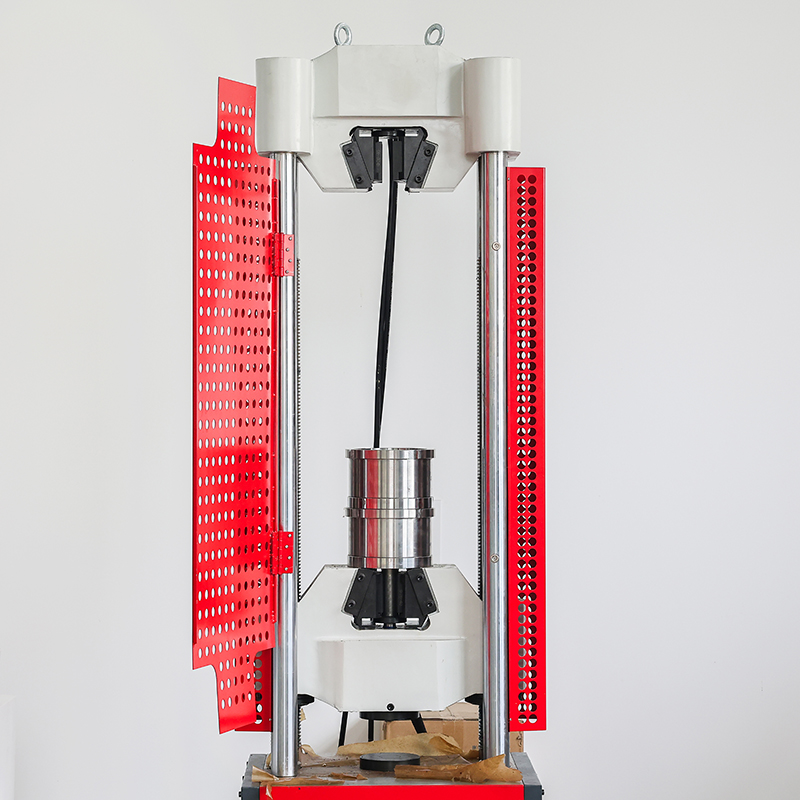
原材拉伸

焊接后拉伸
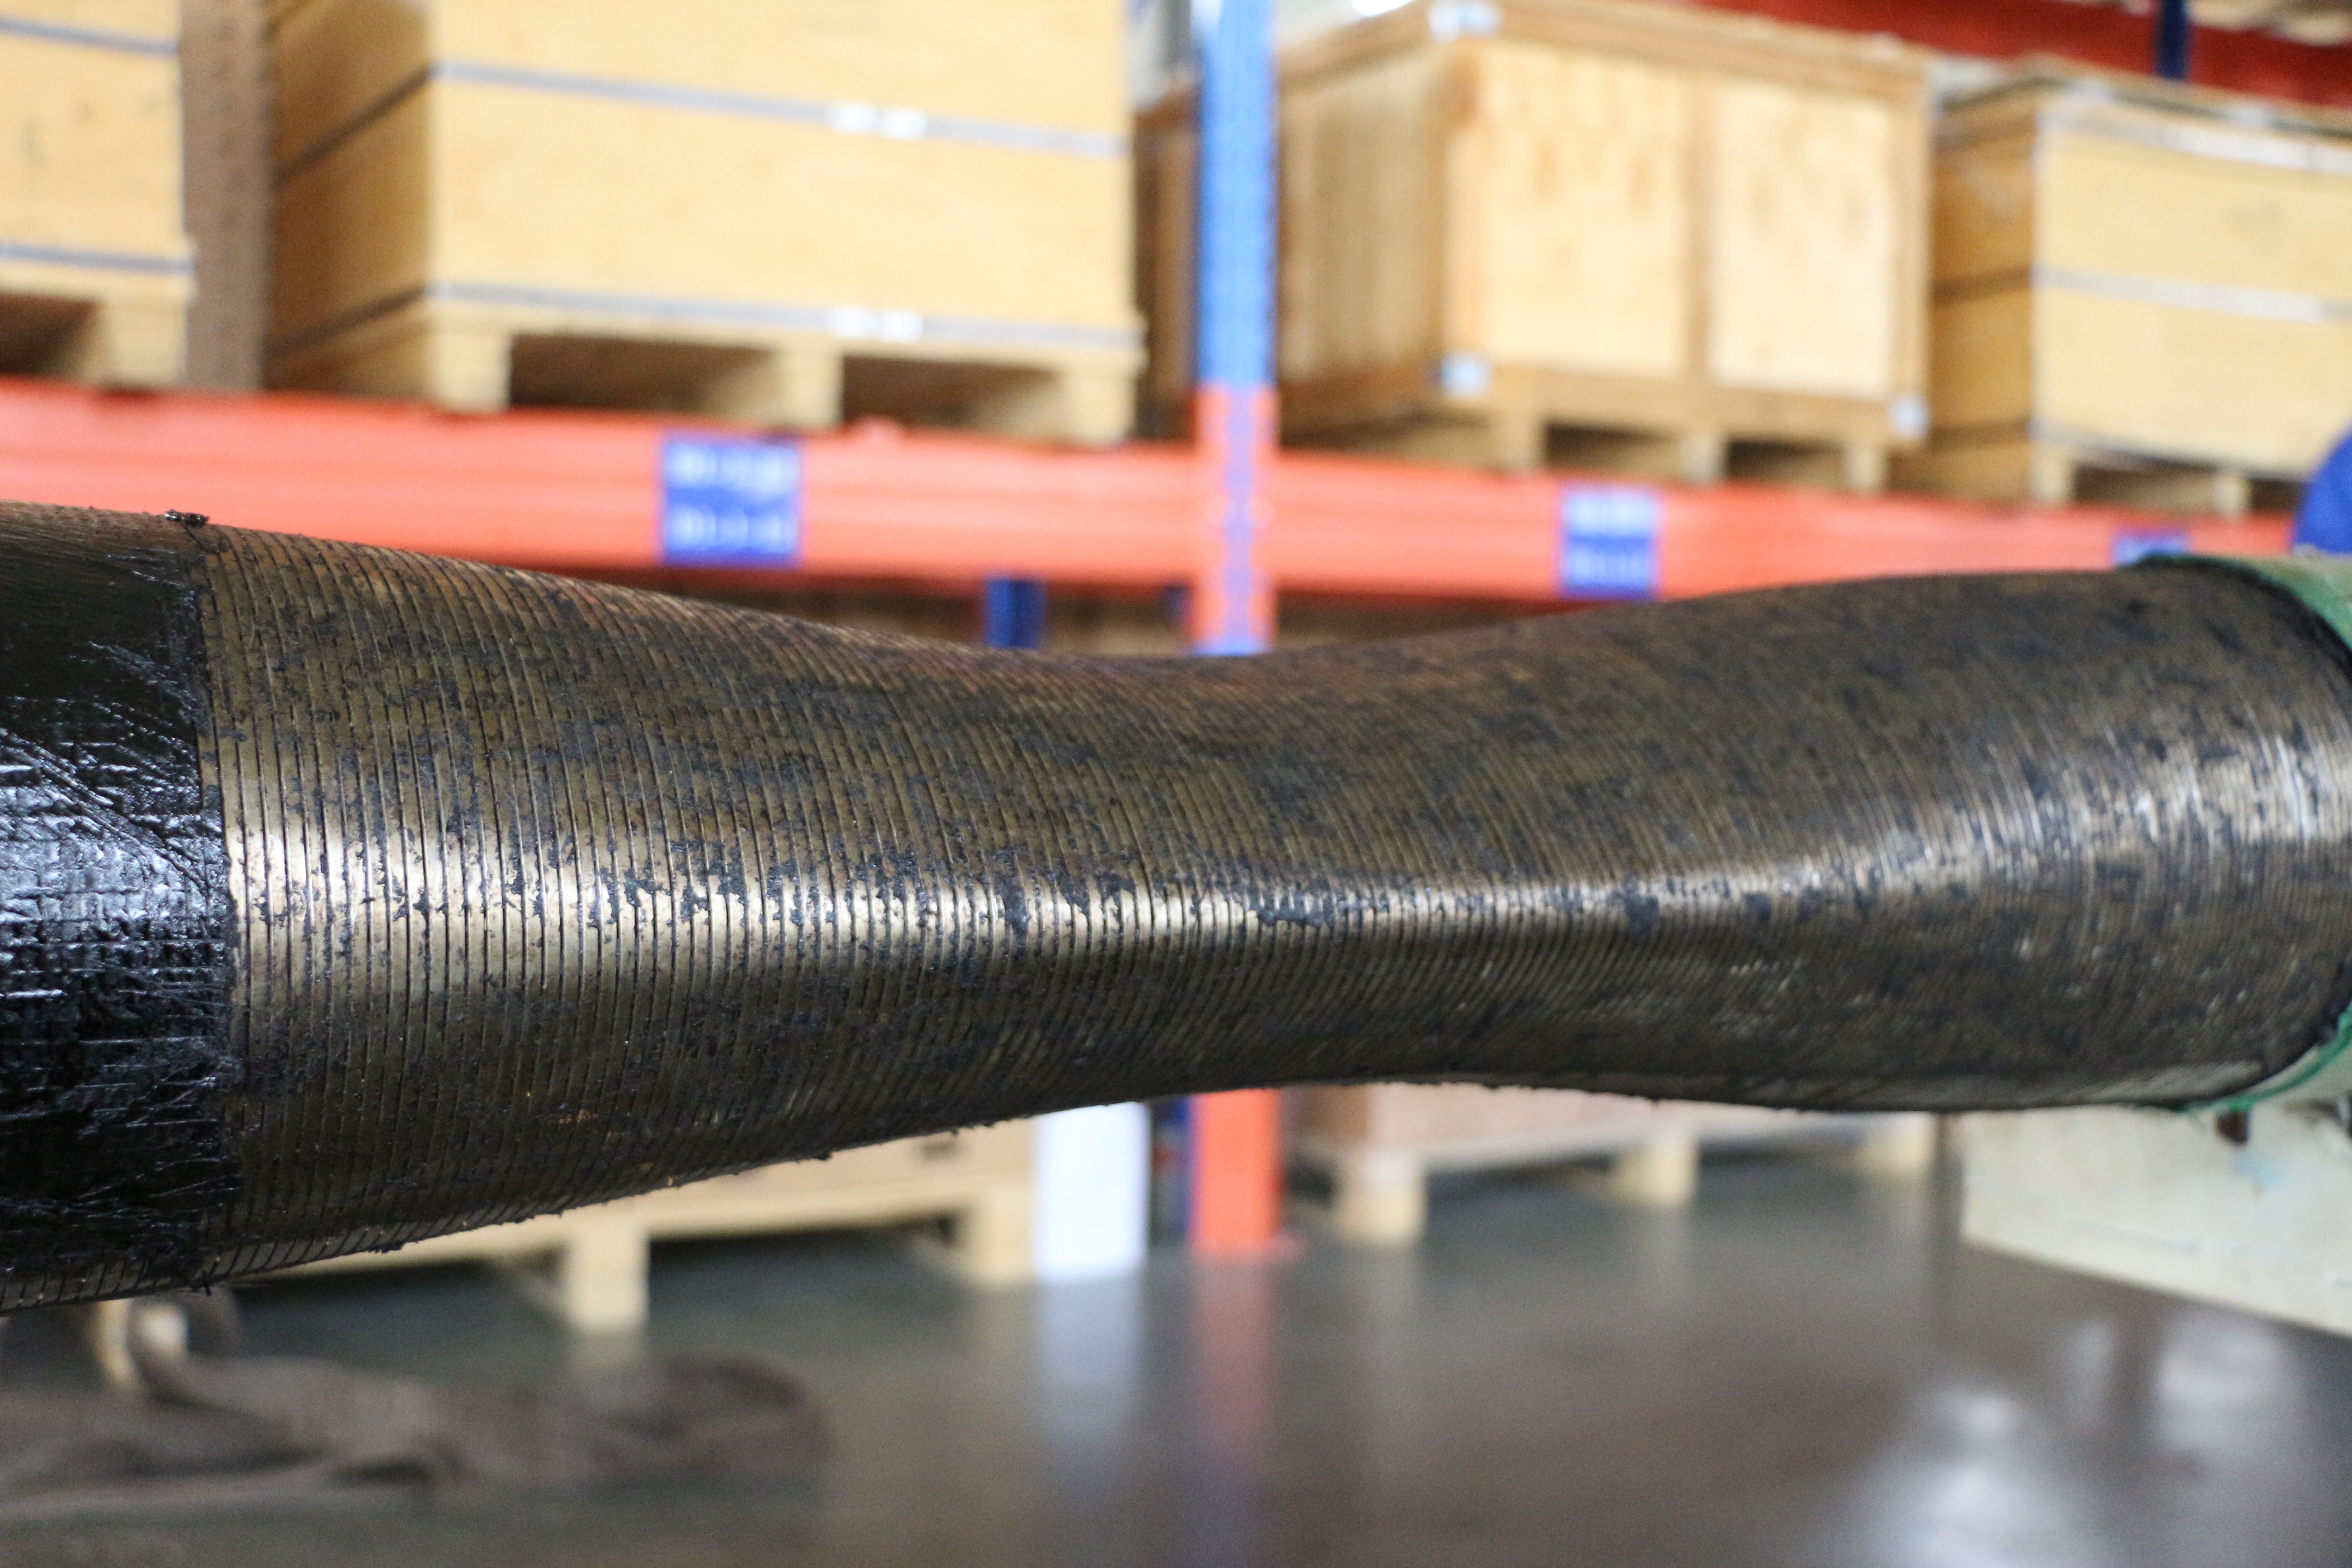
压溃试验
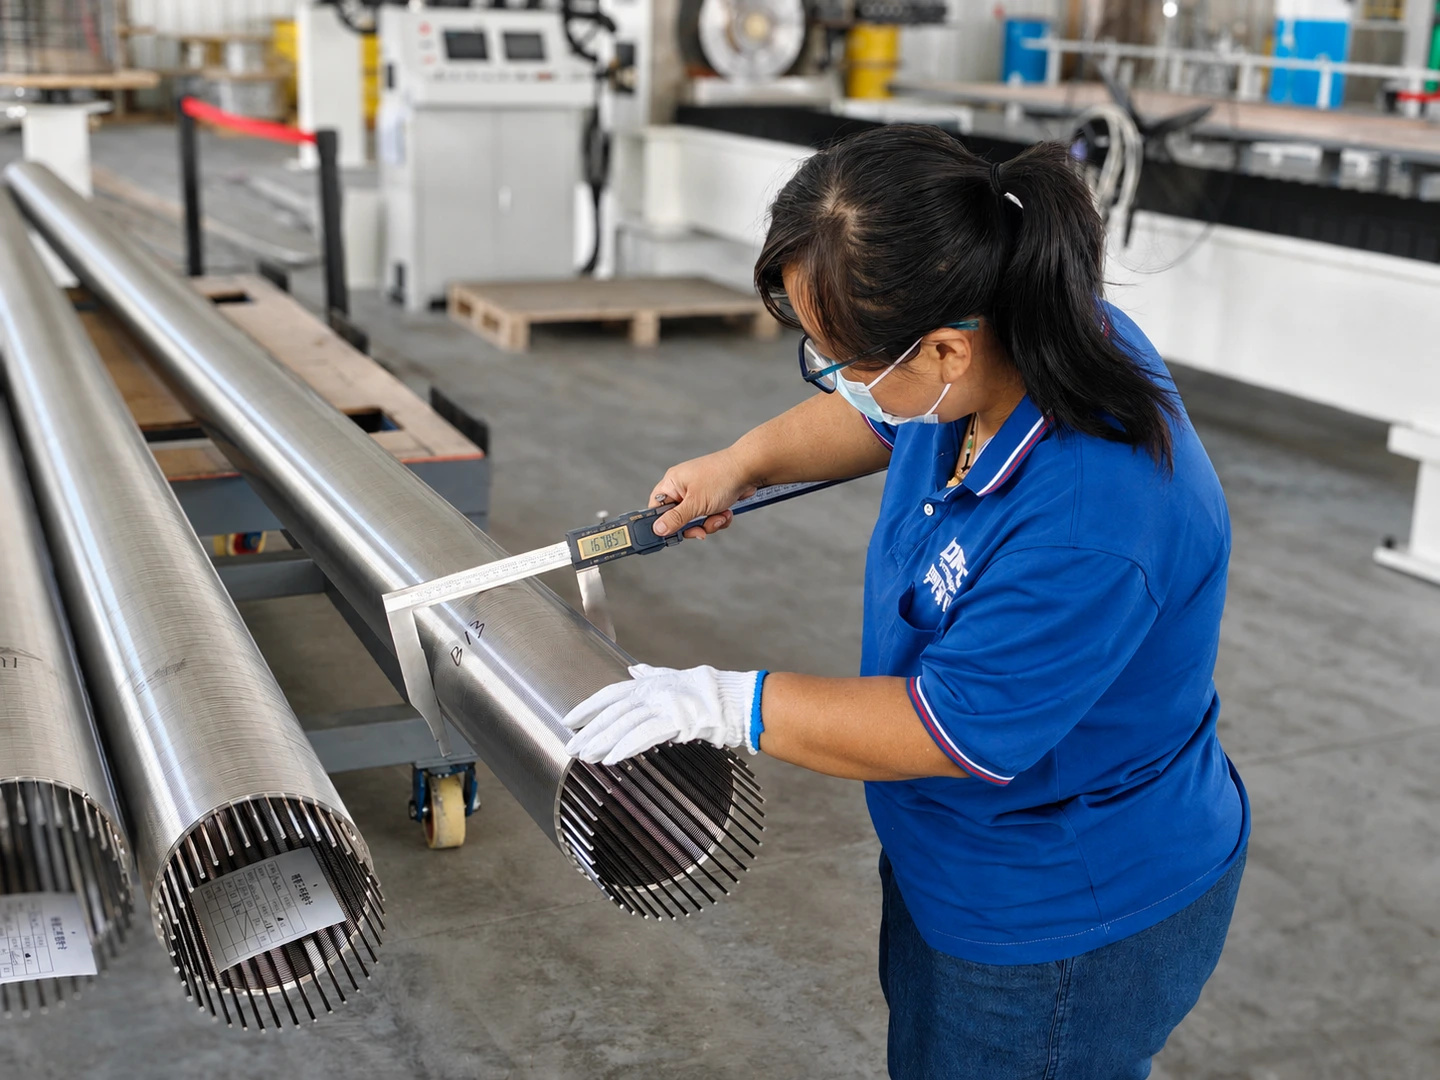
过程检验
固井压裂泵液力端配件质量控制
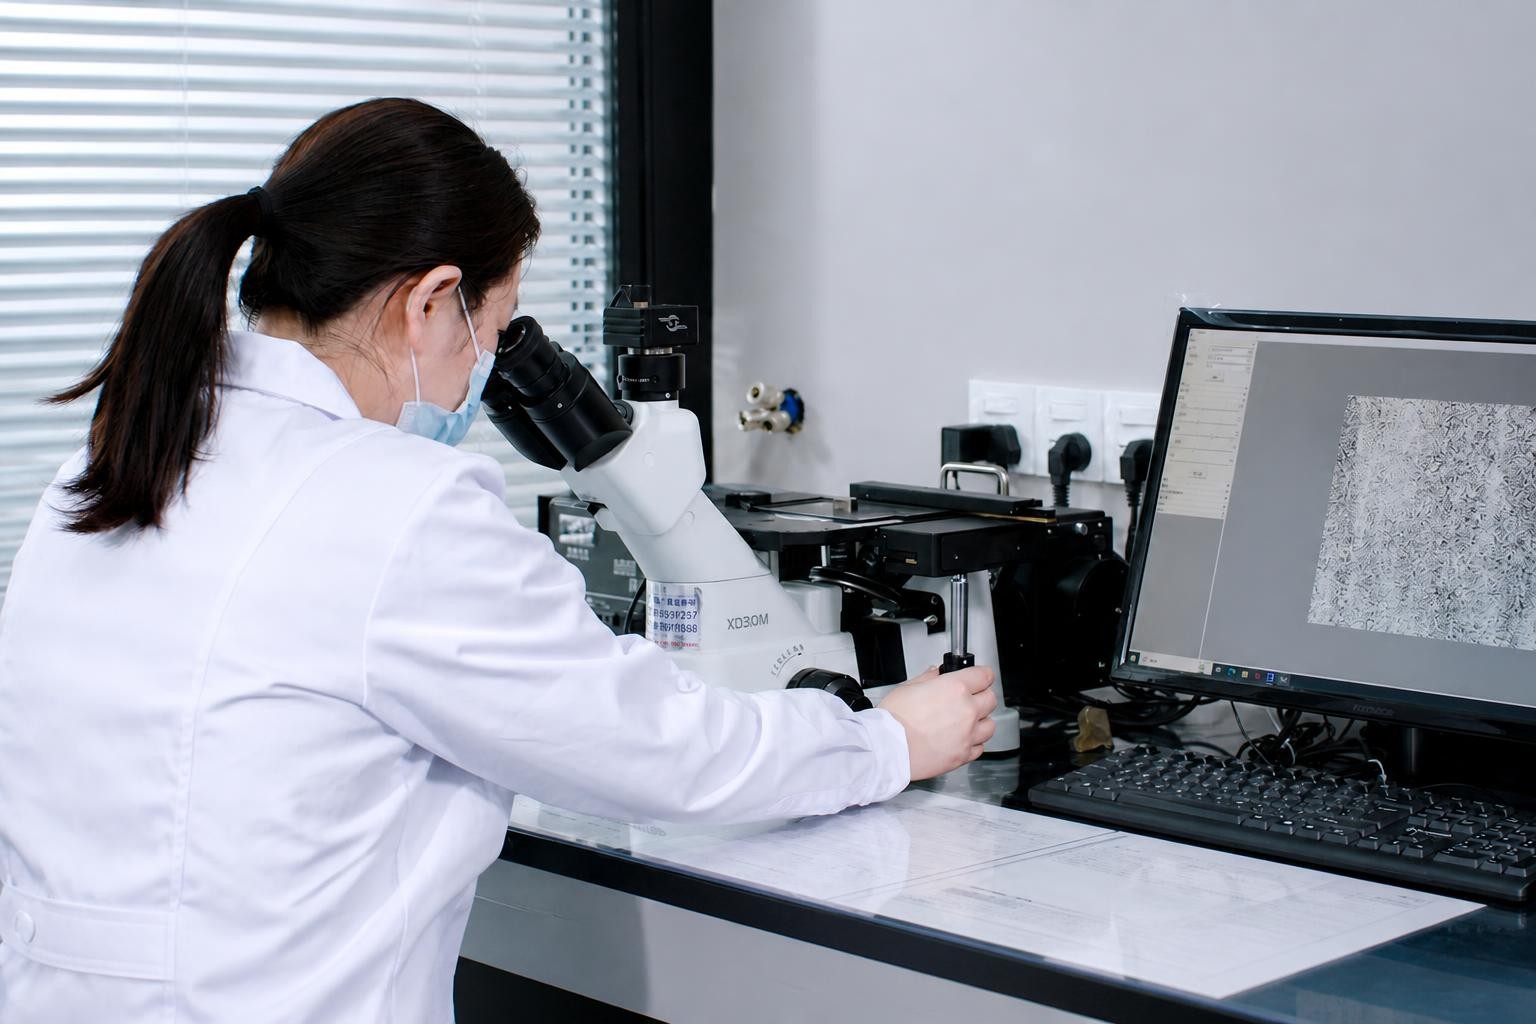
金相检测
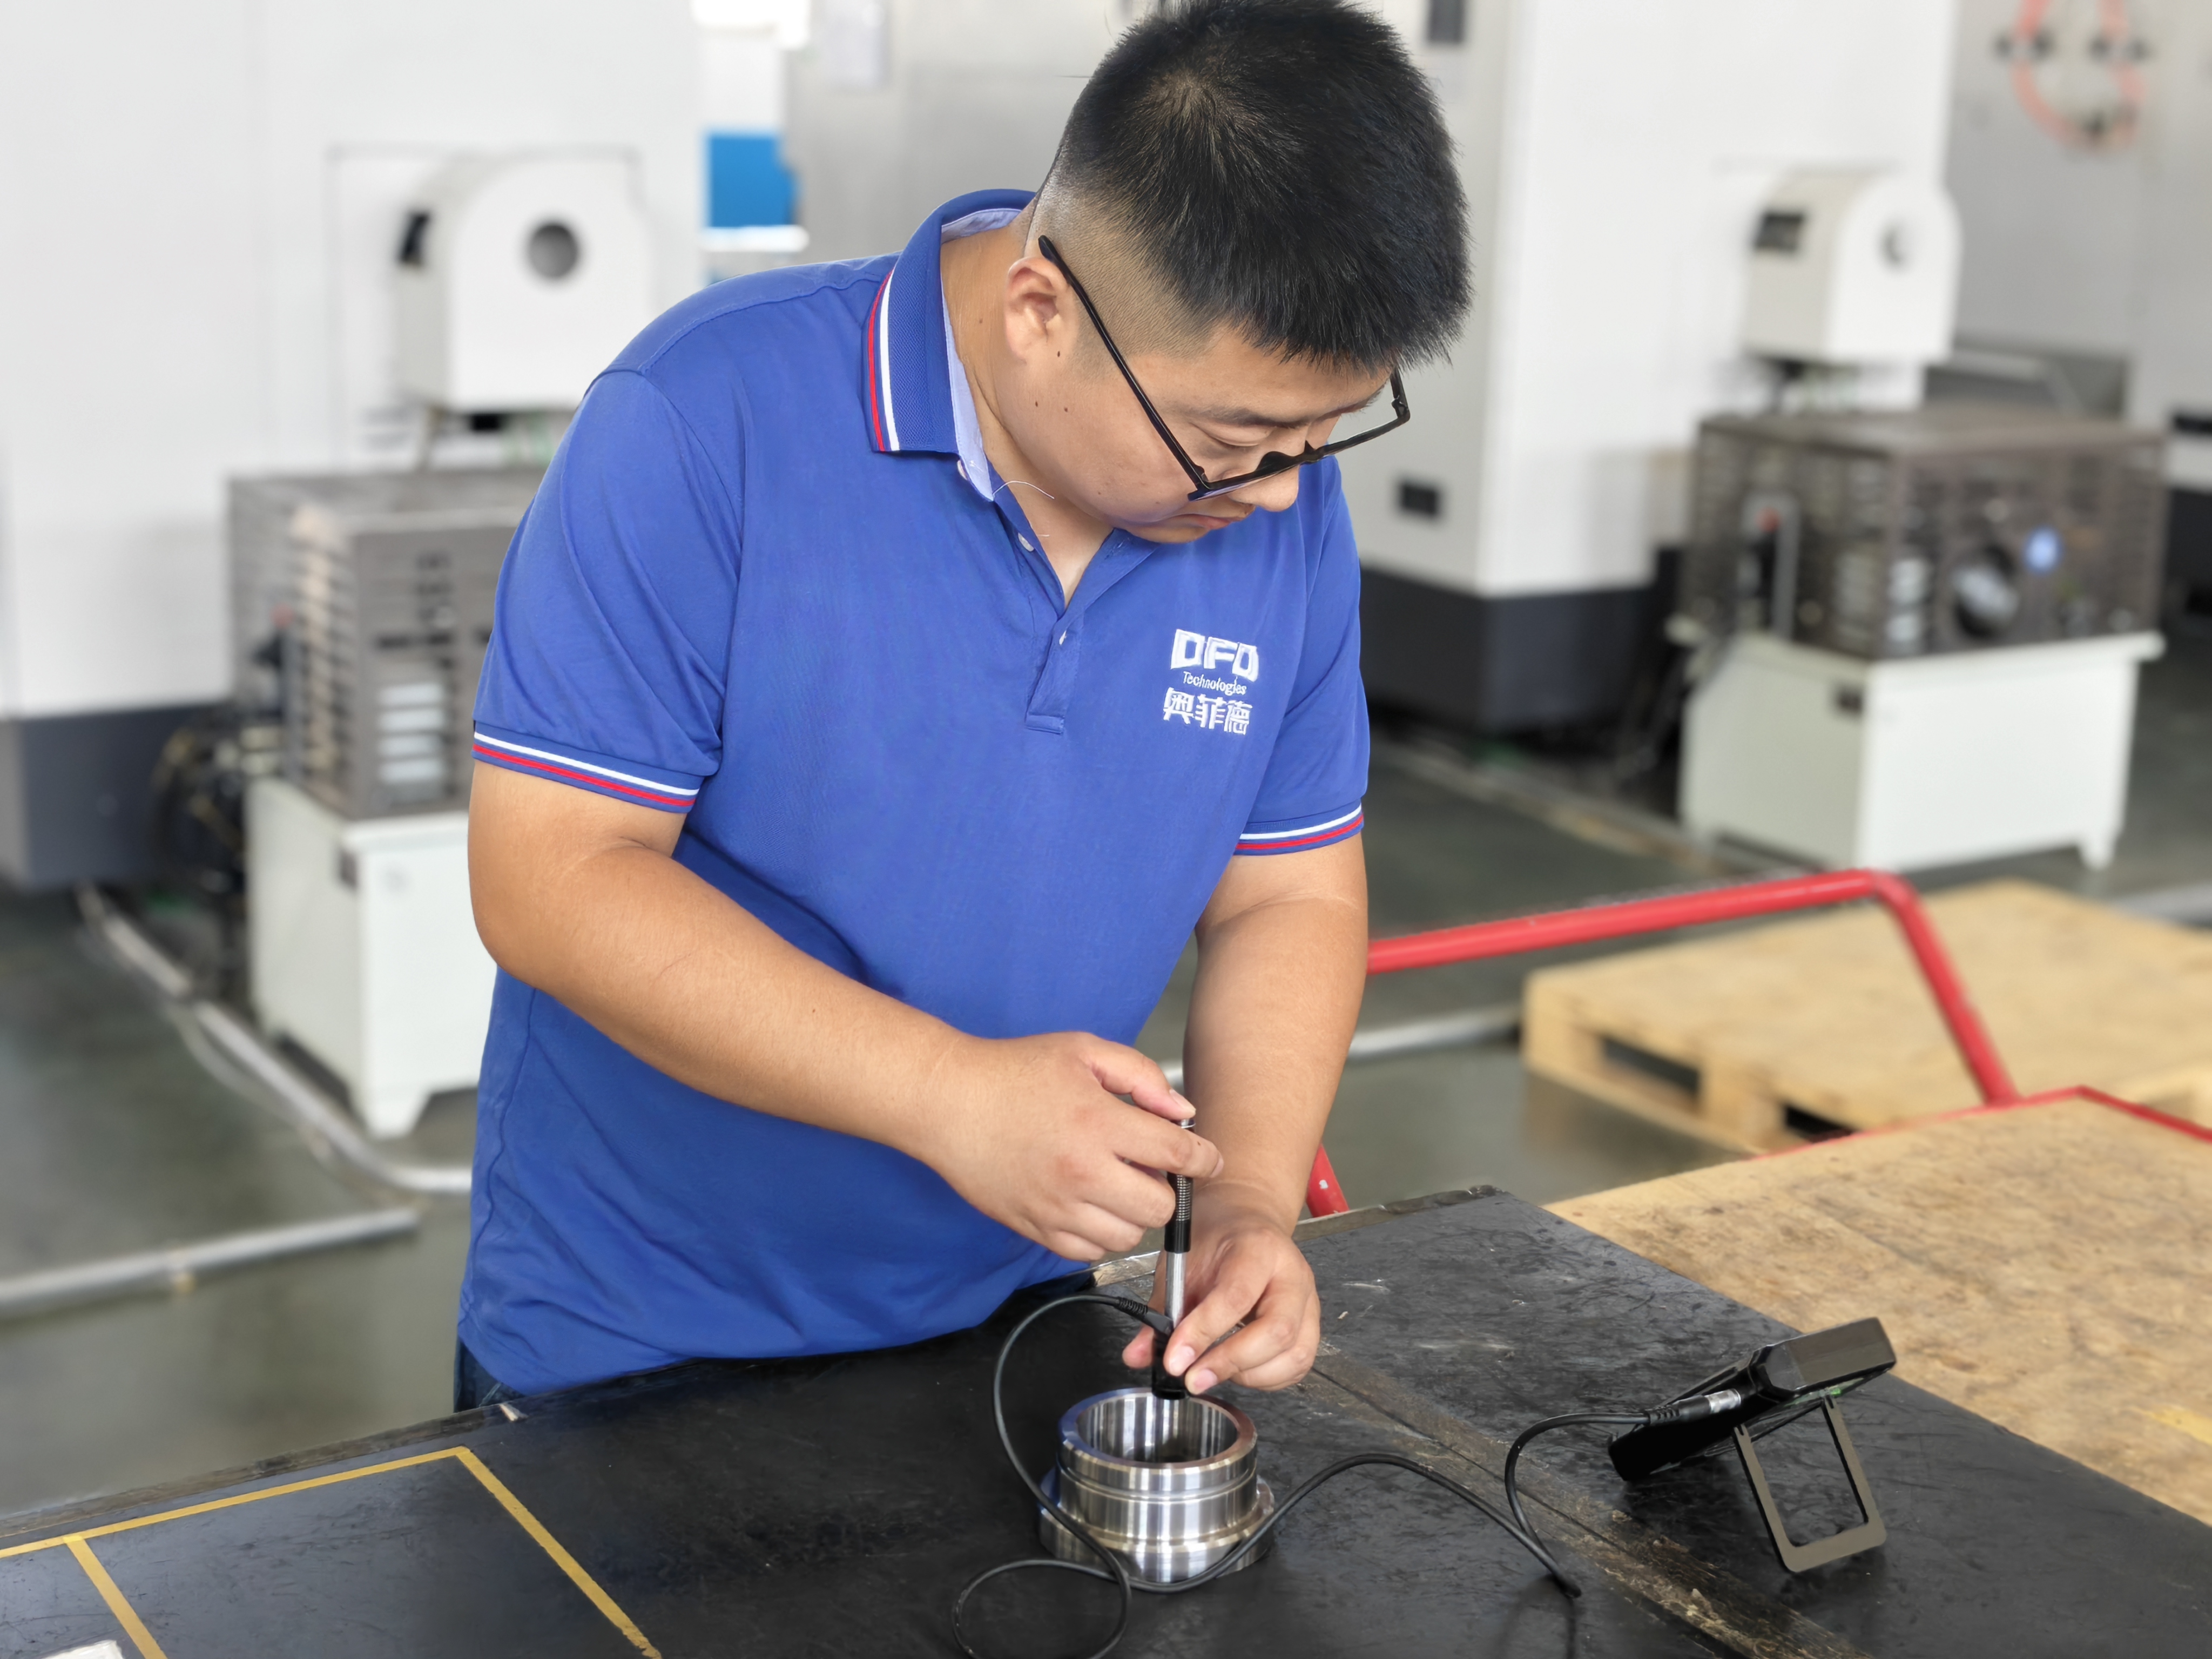
硬度检测
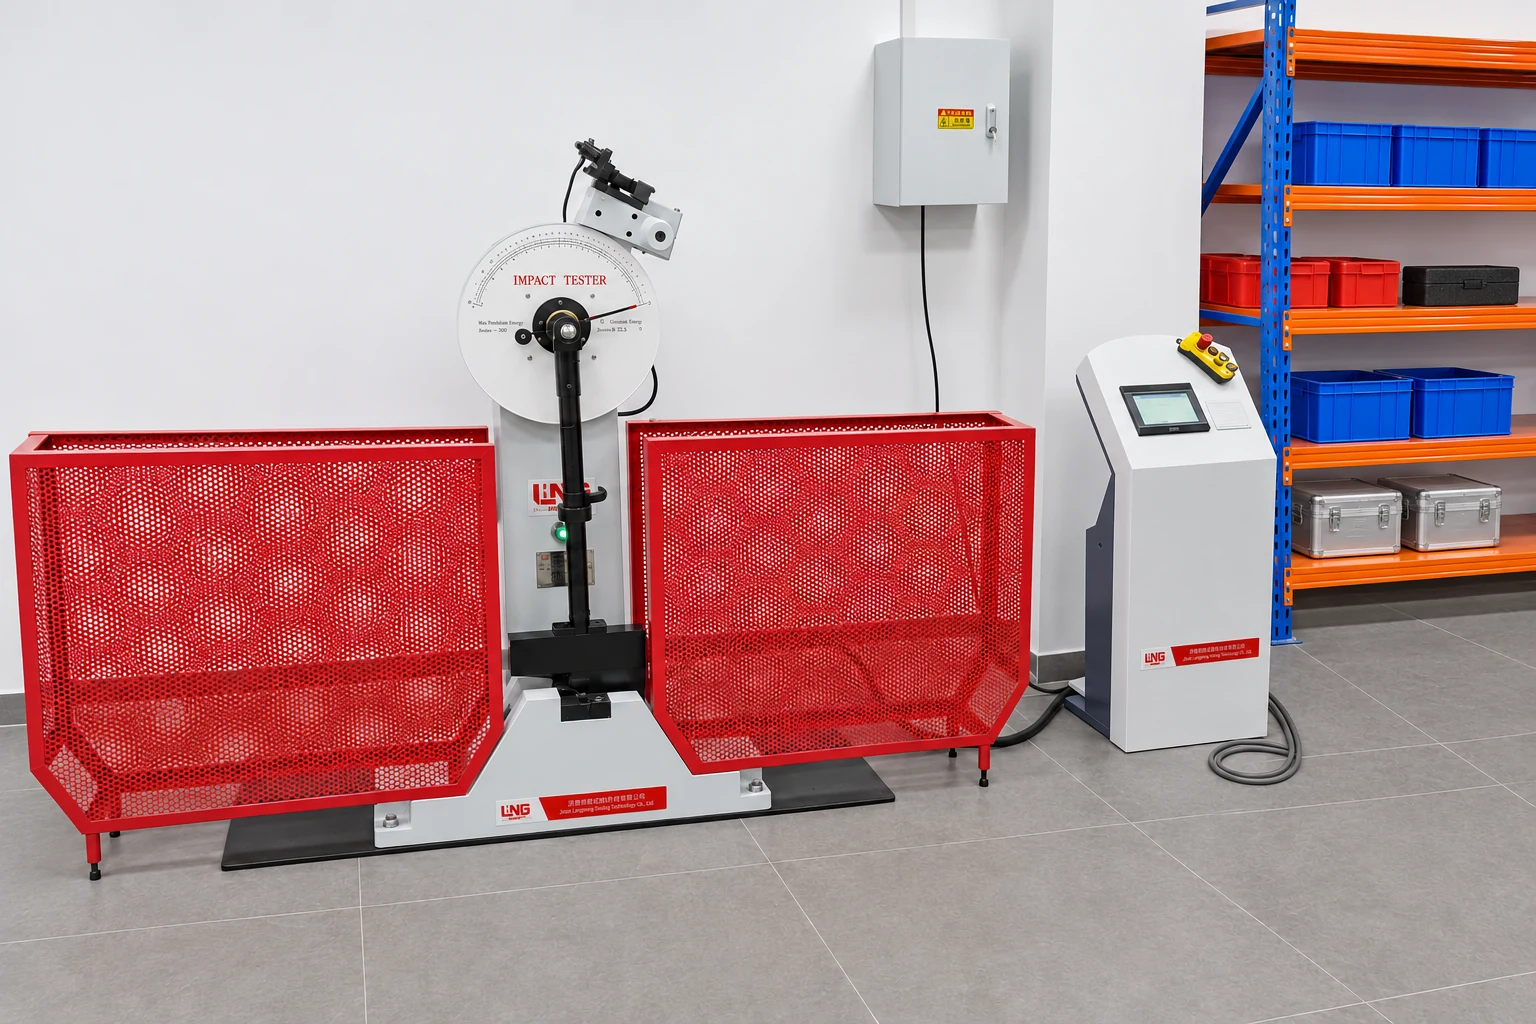
冲击功检测
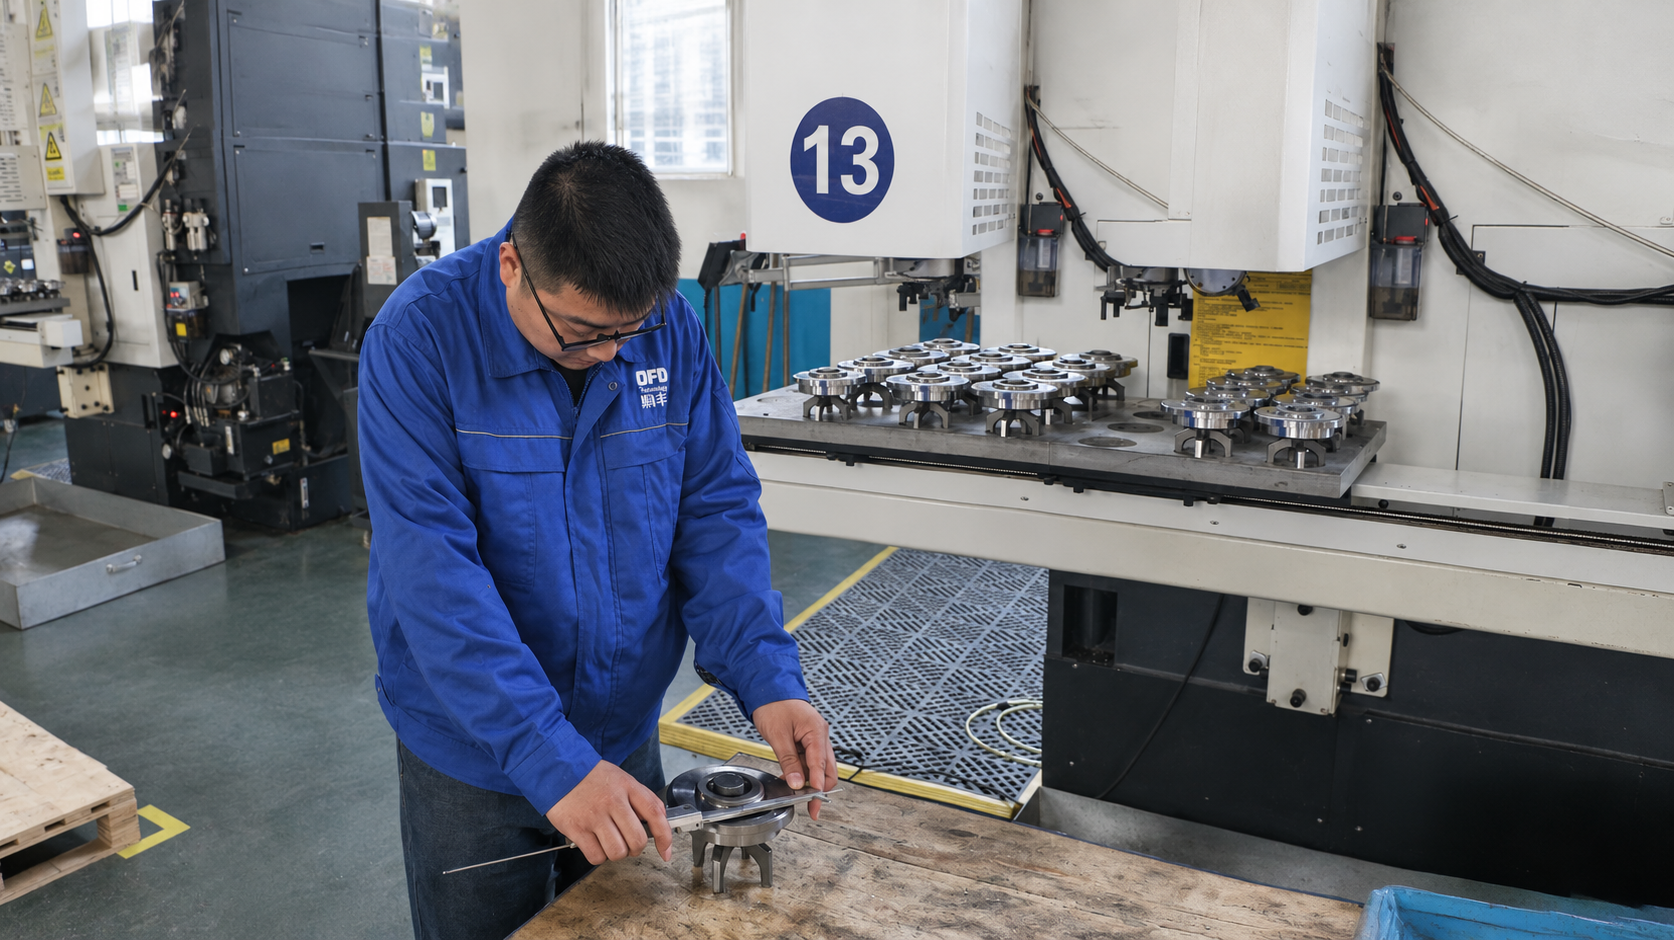
过程检测
ISO管理体系认证

ISO 9001:2015
质量管理体系

ISO 14001:2015
环境管理体系

ISO 45001:2018
职业健康安全管理体系
水井产品 · 工艺细节
焊环连接的四个工艺阶段
三道分步焊接配合道间冷却,以控制焊接热循环与铁素体水平、提升焊缝质量和连接可靠性为工艺目标。焊后酸洗清除氧化色及表面氧化物,有助于恢复焊接区域的耐蚀性。通过焊接与表面处理的协同控制,我们以降低腐蚀风险、延长管道使用寿命为目标。
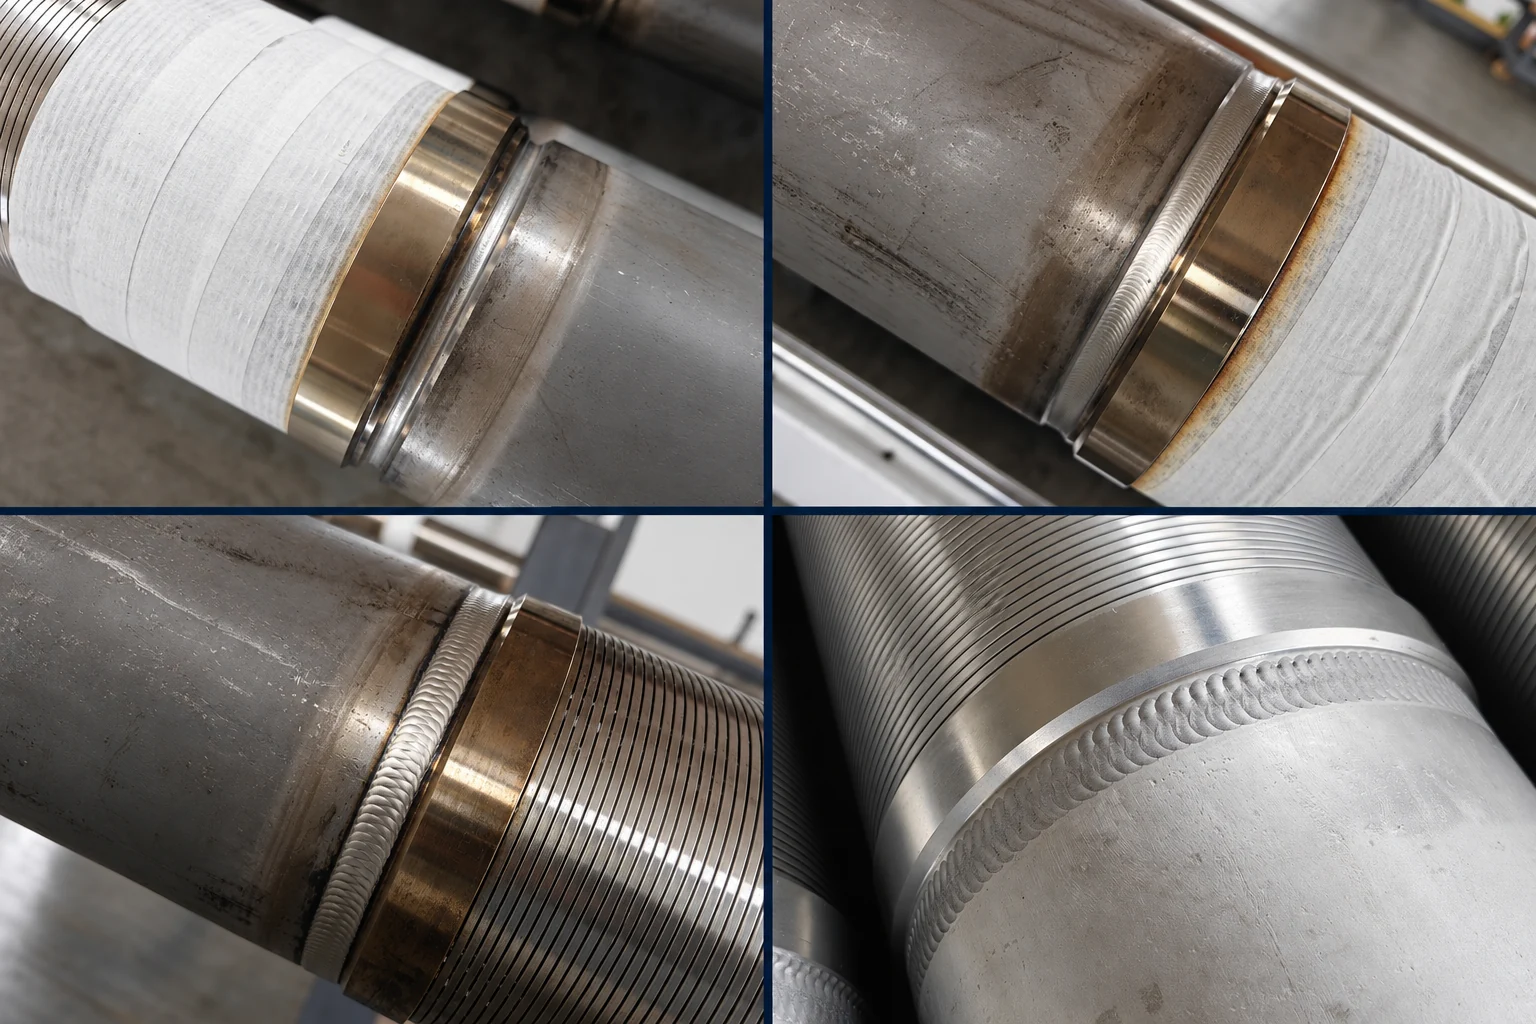 01 · 第一遍焊接02 · 第二遍焊接03 · 第三遍焊接04 · 酸洗钝化
工艺控制说明
焊环连接处的质量控制,贯穿焊接、道间冷却和表面处理。OFD 在此展示的绕丝滤管焊环工艺采用三道焊接;每道焊接后安排 4 小时等待,下一道焊接前将温度降至 50°C 以下,完成焊接后再进行酸洗。
三道焊接
焊环连接按三道焊接完成,将各道焊接与道间等待分别安排。
4 小时等待 · 低于 50°C
每道焊接后等待 4 小时。再次焊接前,温度须低于 50°C;等待时间与温度条件共同控制焊接节奏。
焊后酸洗
焊接完成后进行酸洗,处理焊接产生的氧化色及表面氧化物。下方实拍展示焊缝和酸洗后的外观细节。
OFD采用三道分步焊接,并严格安排每道焊后4小时等待、再次焊接前低于50°C的道间控制。我们以控制焊接热循环和铁素体水平、提升焊缝质量与连接可靠性为工艺目标,认真完成每一道焊接,再通过焊后酸洗处理焊接氧化色与表面氧化物。
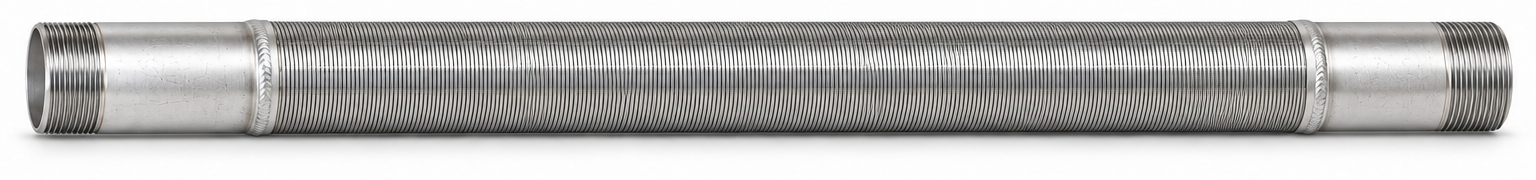
产品检验与验收
OFD质量策划同时覆盖液力端总成及泵配件、水井管材两条产品线。生产前应针对所订配置约定适用的检验项目、抽样方式、验收标准及文件范围。
通用质量流程与交付记录
质量控制主要分为哪些阶段?
原料检验核对材料标识和所需供方文件;过程检验关注已约定的加工要求;成品检验按订单核对完成的产品;发货检验检查标识、数量和约定的交付资料。各阶段的具体检查内容应按项目检验计划确定。
工厂验收前应约定哪些记录?
应明确材料证明、取样及批次标识、适用试验记录、尺寸检查、产品编号和交付清单,并确认这些记录如何对应到订单产品。见证检验安排及不符合项的处理方式,也应在验收前约定。
可以提供哪些质量文件?
文件是否提供及其范围随订单约定。根据产品和检验计划,可包括材料标识、尺寸检验、适用的试验结果、批次或单件标识以及包装记录。如需第三方检验或见证检验,请在订单确认前提出。
液力端及其配件检验
液力端本体或总成验收应检查哪些项目?
以批准的图纸、泵型配置和约定供货范围为依据,明确材料及热处理记录、关键尺寸、凡尔孔与盘根孔、密封面、连接及装配检查要求。如需无损检测或压力试验,应在生产前约定方法和验收标准;具体项目取决于所订配置。
凡尔、凡尔座、胶皮和弹簧如何检验?
核对部件标识、数量、配合尺寸及指定材料要求;按技术规范要求审核硬度或热处理记录,并检查相应的承压接触面和密封面。凡尔、凡尔座、胶皮及弹簧的组合应与批准配置一致,不能只凭相同公称尺寸判断适配。
柱塞验收应包括哪些内容?
确认直径、工作长度、端部连接及规定的尺寸和形位公差,按要求检查工作表面的粗糙度与状态。如指定涂层或表面处理,应与基材分别标明,并约定厚度、适用的检验方法和验收标准。仅凭外观不能证明涂层质量。
盘根套装和其他密封件发货前如何核验?
核对件号或图纸、截面结构、尺寸、指定材料标识及数量。盘根套装应按批准配置确认环数、组成和安装顺序,区分完整套装与替换组件。针对实际供货项约定适用的检验记录、标识及包装要求。
压力试验和使用寿命如何确认?
如要求压力试验,应在订单中约定受试对象及配置、试验压力、介质、持续时间、验收标准和见证要求。完整总成的试验要求不自动适用于每个单独供应的零件。通过约定的验收试验并不等于保证运行小时数;寿命还取决于工况、介质、润滑、安装和维护。
水井滤管与管材检验
绕丝滤管应讨论哪些检测类别?
可按项目需要讨论原料文件、绕丝及支撑丝拉伸、金相与铁素体、接头焊接区域检查、成品滤管拉伸,以及逐支长度和重量记录。应明确试验方法、抽样和验收判据,同一套检测范围不自动适用于全部产品配置。
ISO 证书能否证明滤管产品的具体性能?
ISO 9001、ISO 14001 和 ISO 45001 分别涉及质量、环境及职业健康安全管理体系。产品验收应依据约定图纸、技术规格和适用检验记录。管理体系证书本身不能证明滤管的抗挤能力、抗拉承载能力或使用寿命。
拉伸试验能否证明滤管抗挤能力?
不能。拉伸试验评价所测试试样或总成在轴向载荷下的表现;抗挤涉及外部差压,并取决于完整滤管结构及其验证依据。技术要求中应分别规定抗拉与抗挤指标。