Control de calidad
Control de calidad de productos para pozos de agua

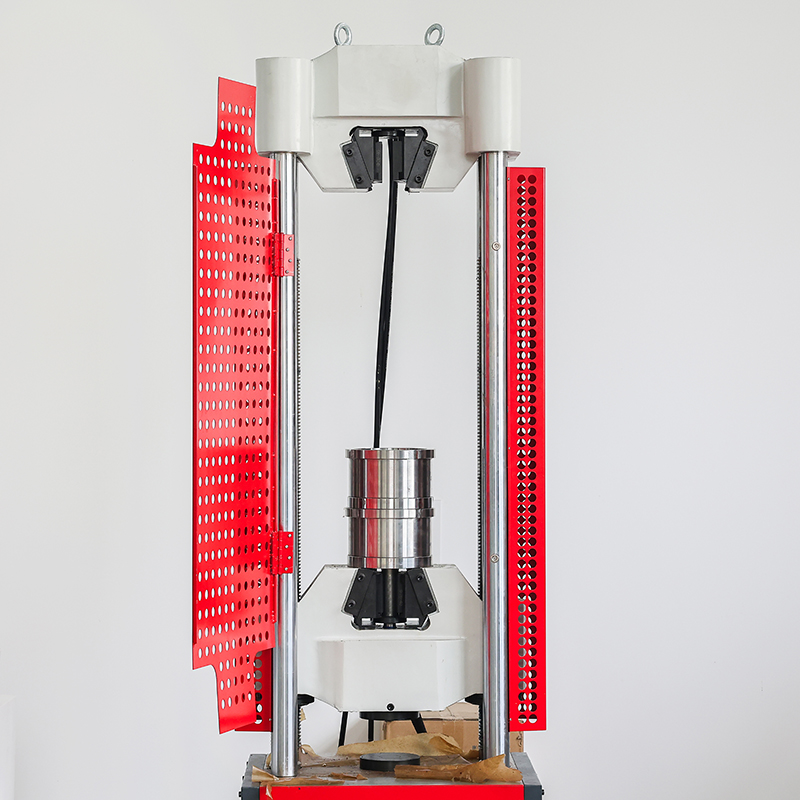
Ensayo de tracción de materias primas

Ensayo de tracción después de la soldadura
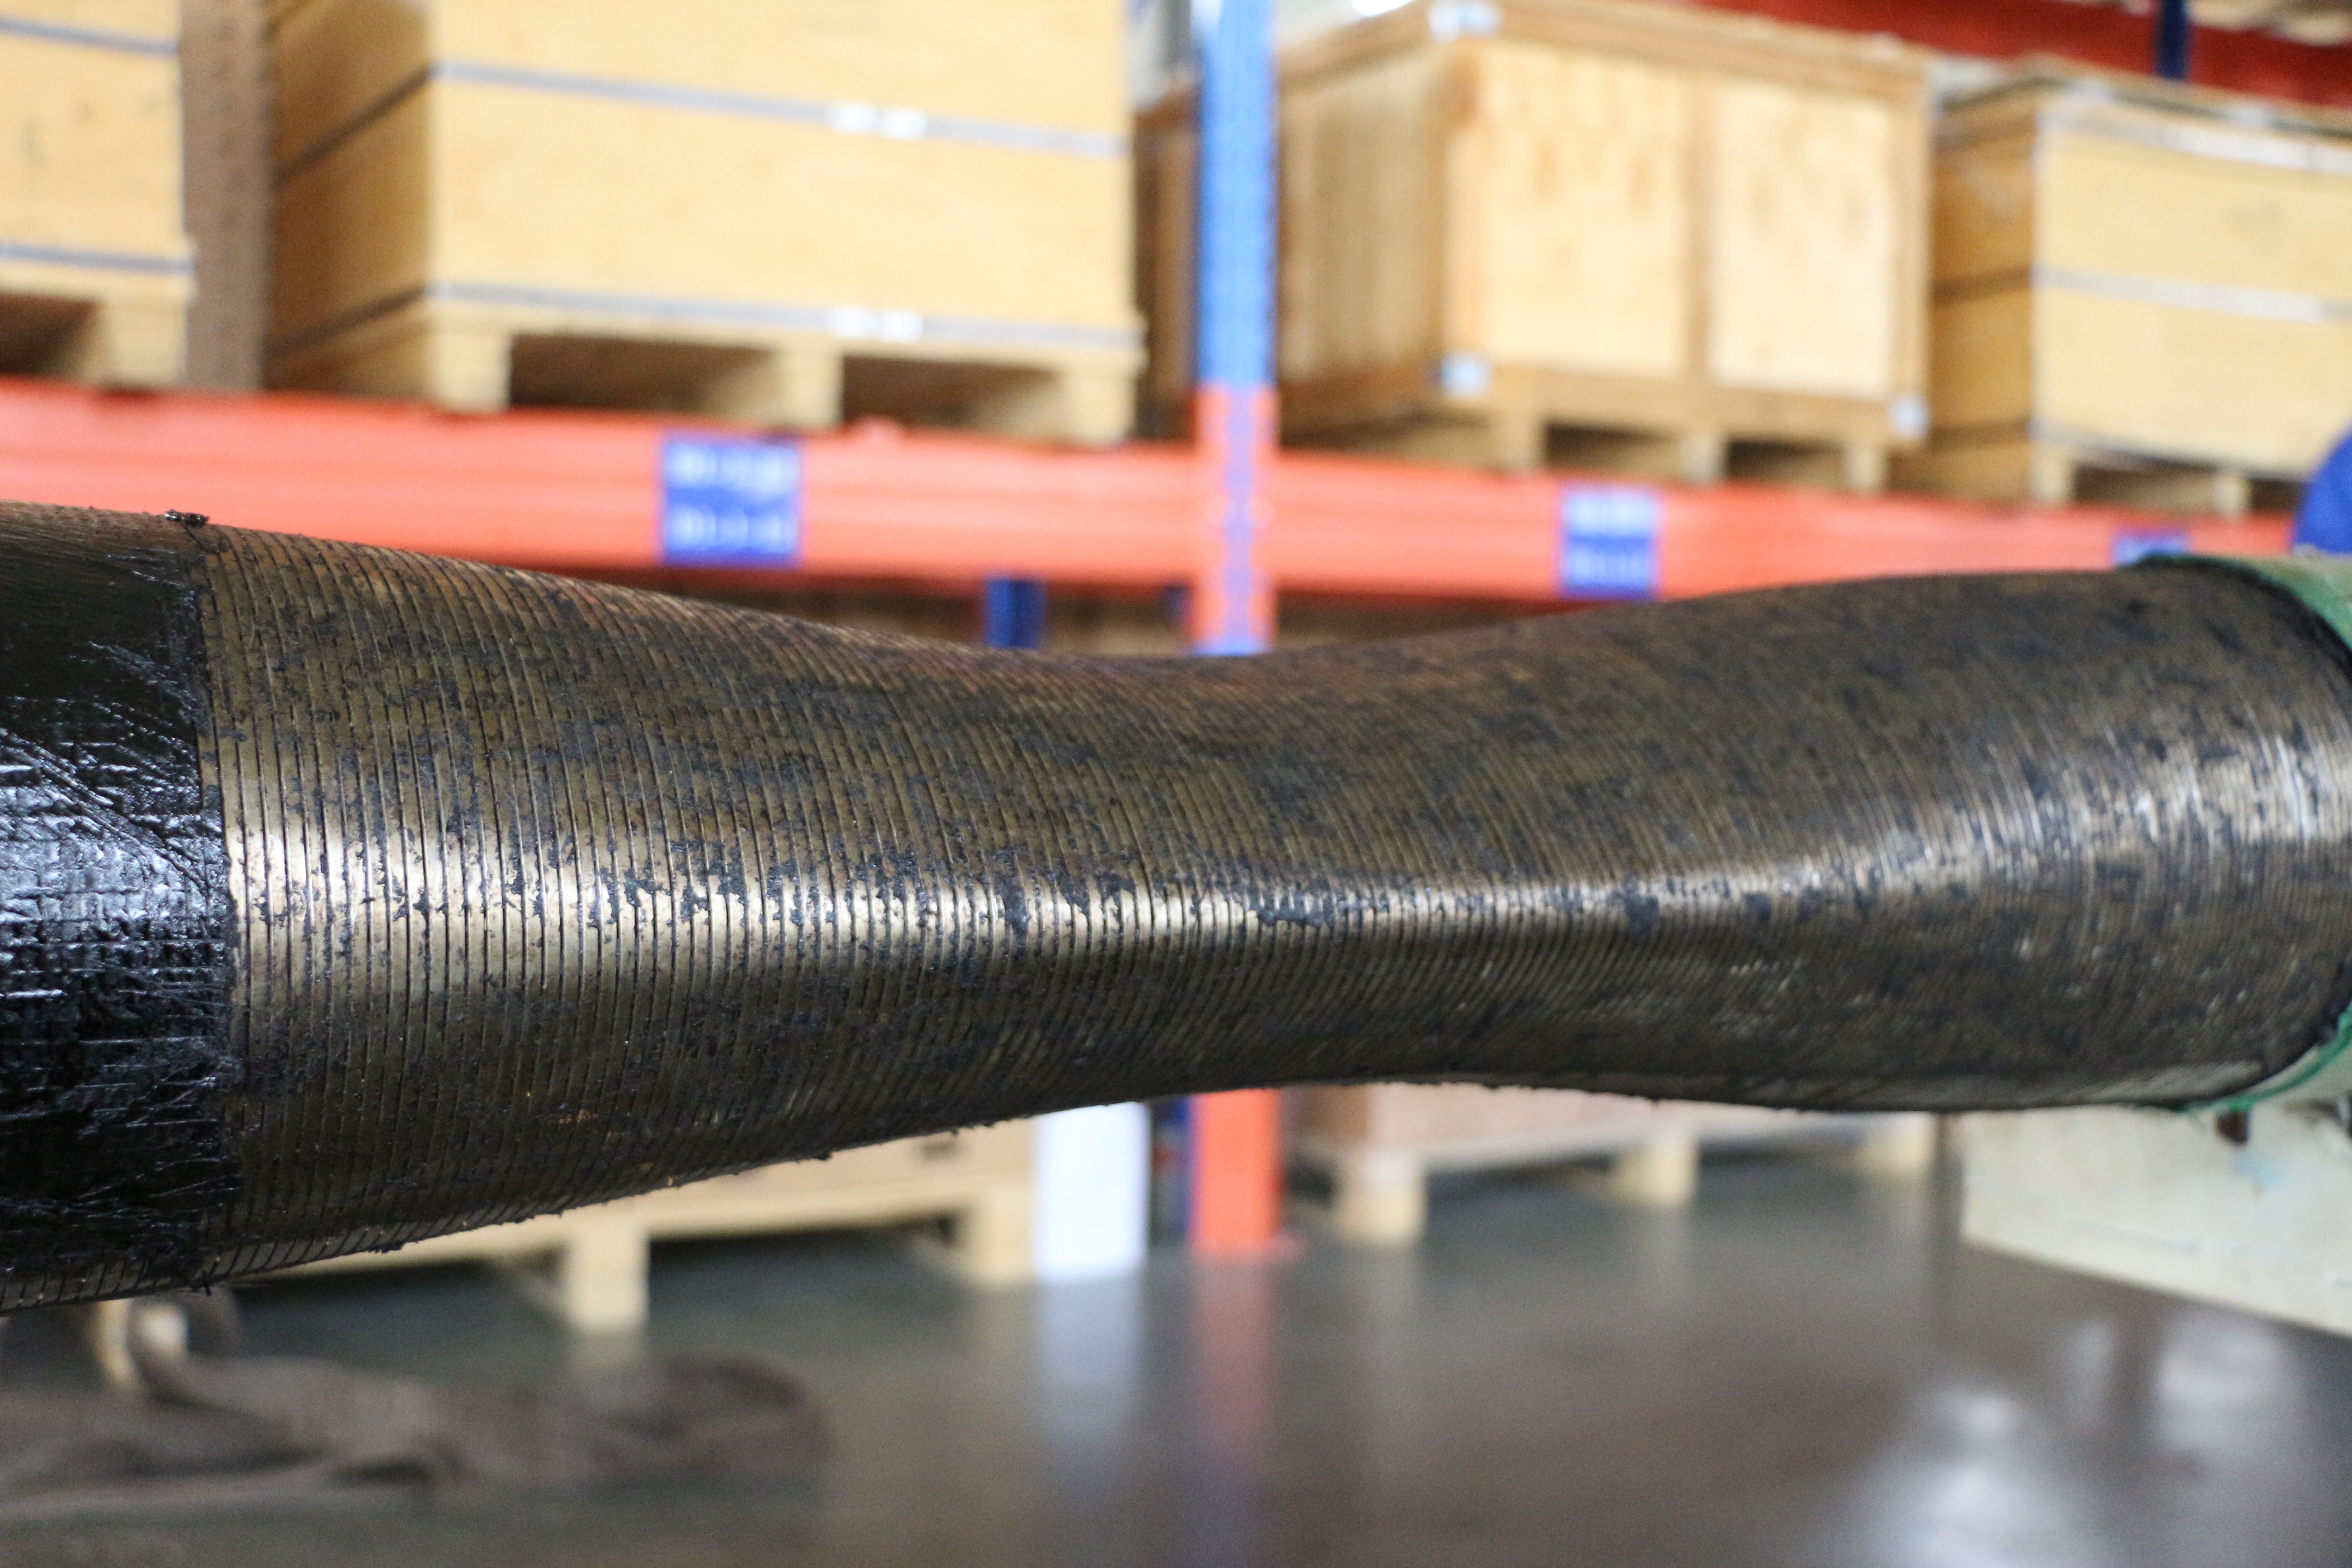
Ensayo de colapso
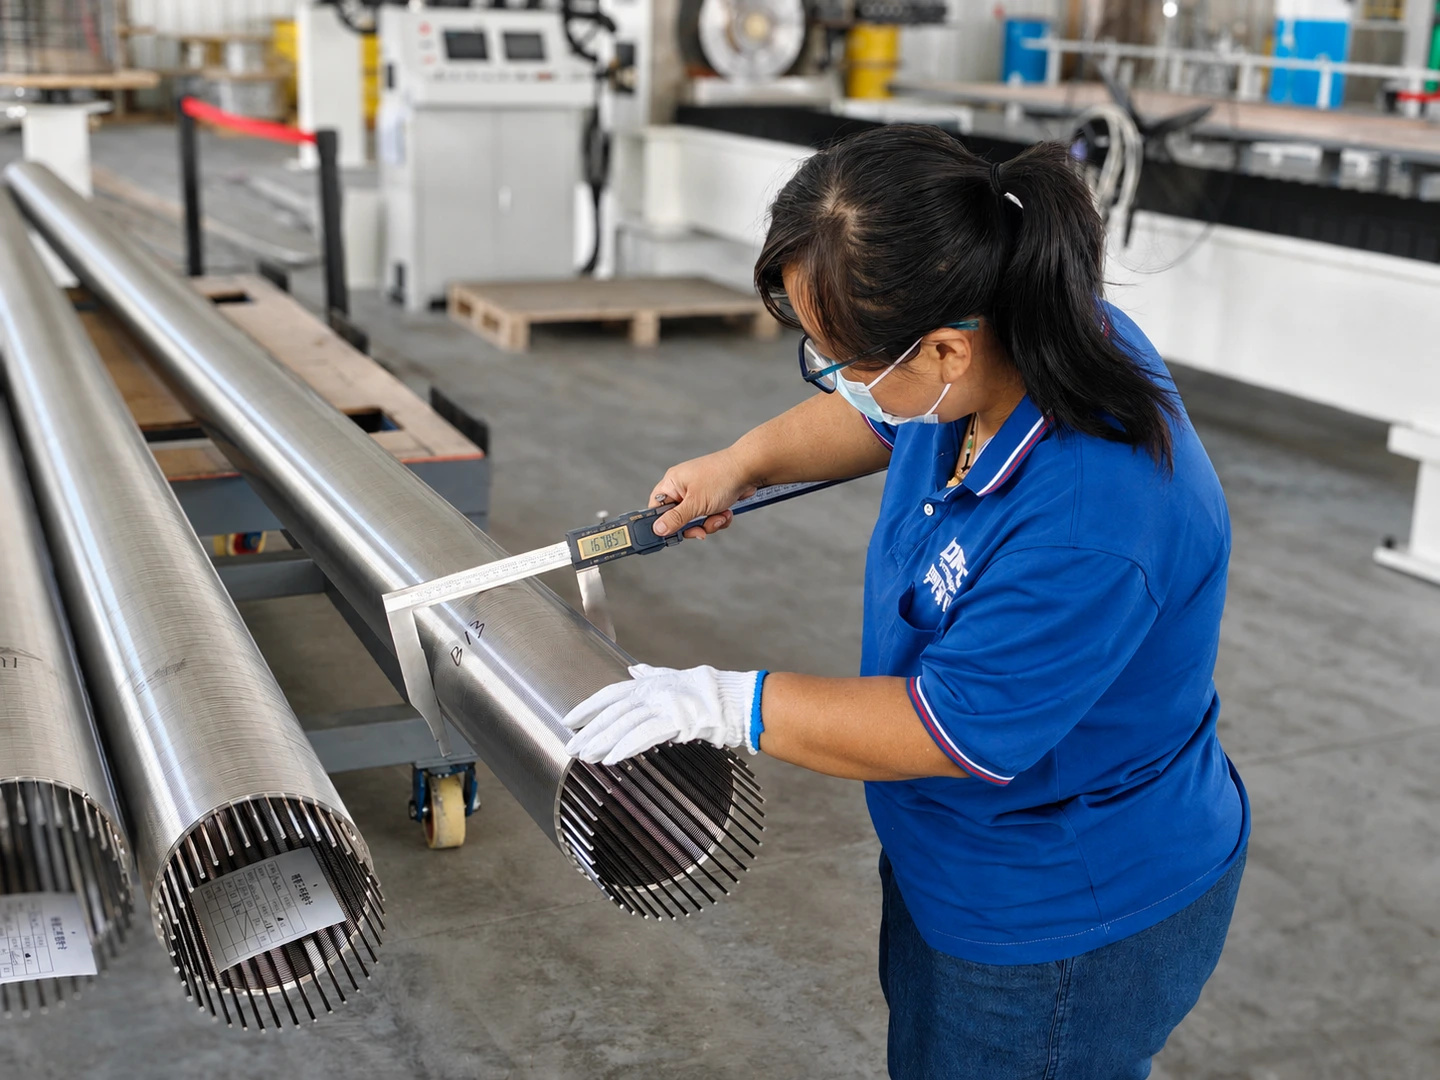
Inspección durante el proceso
Control de calidad de componentes del extremo hidráulico de bombas de cementación y fracturación
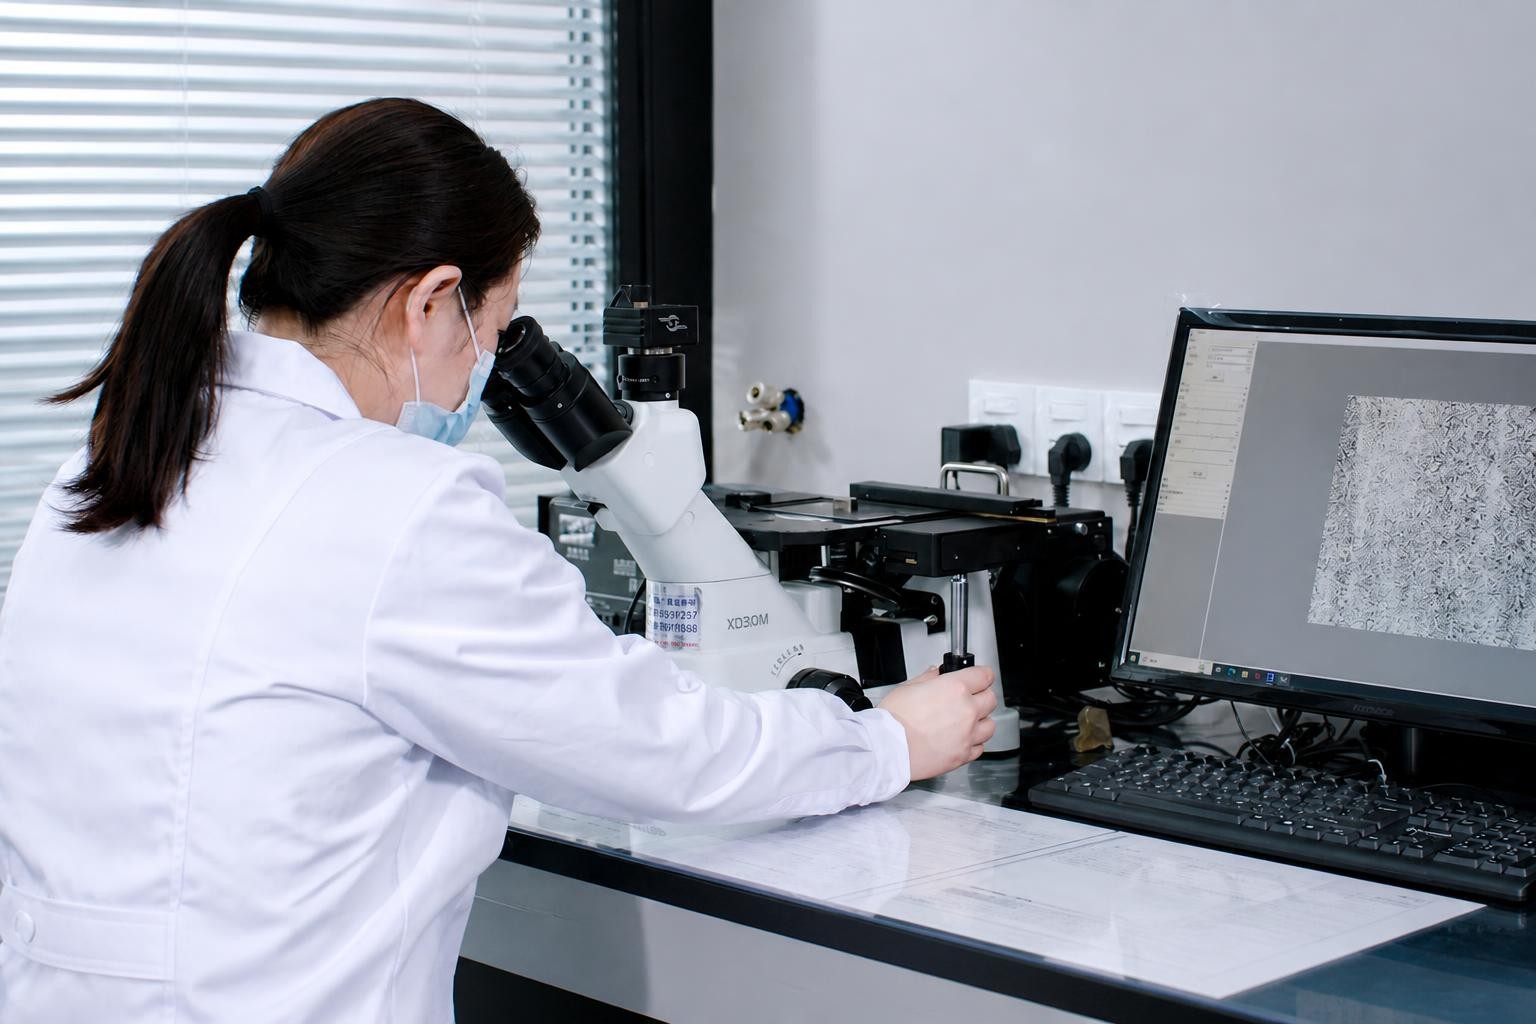
Examen metalográfico
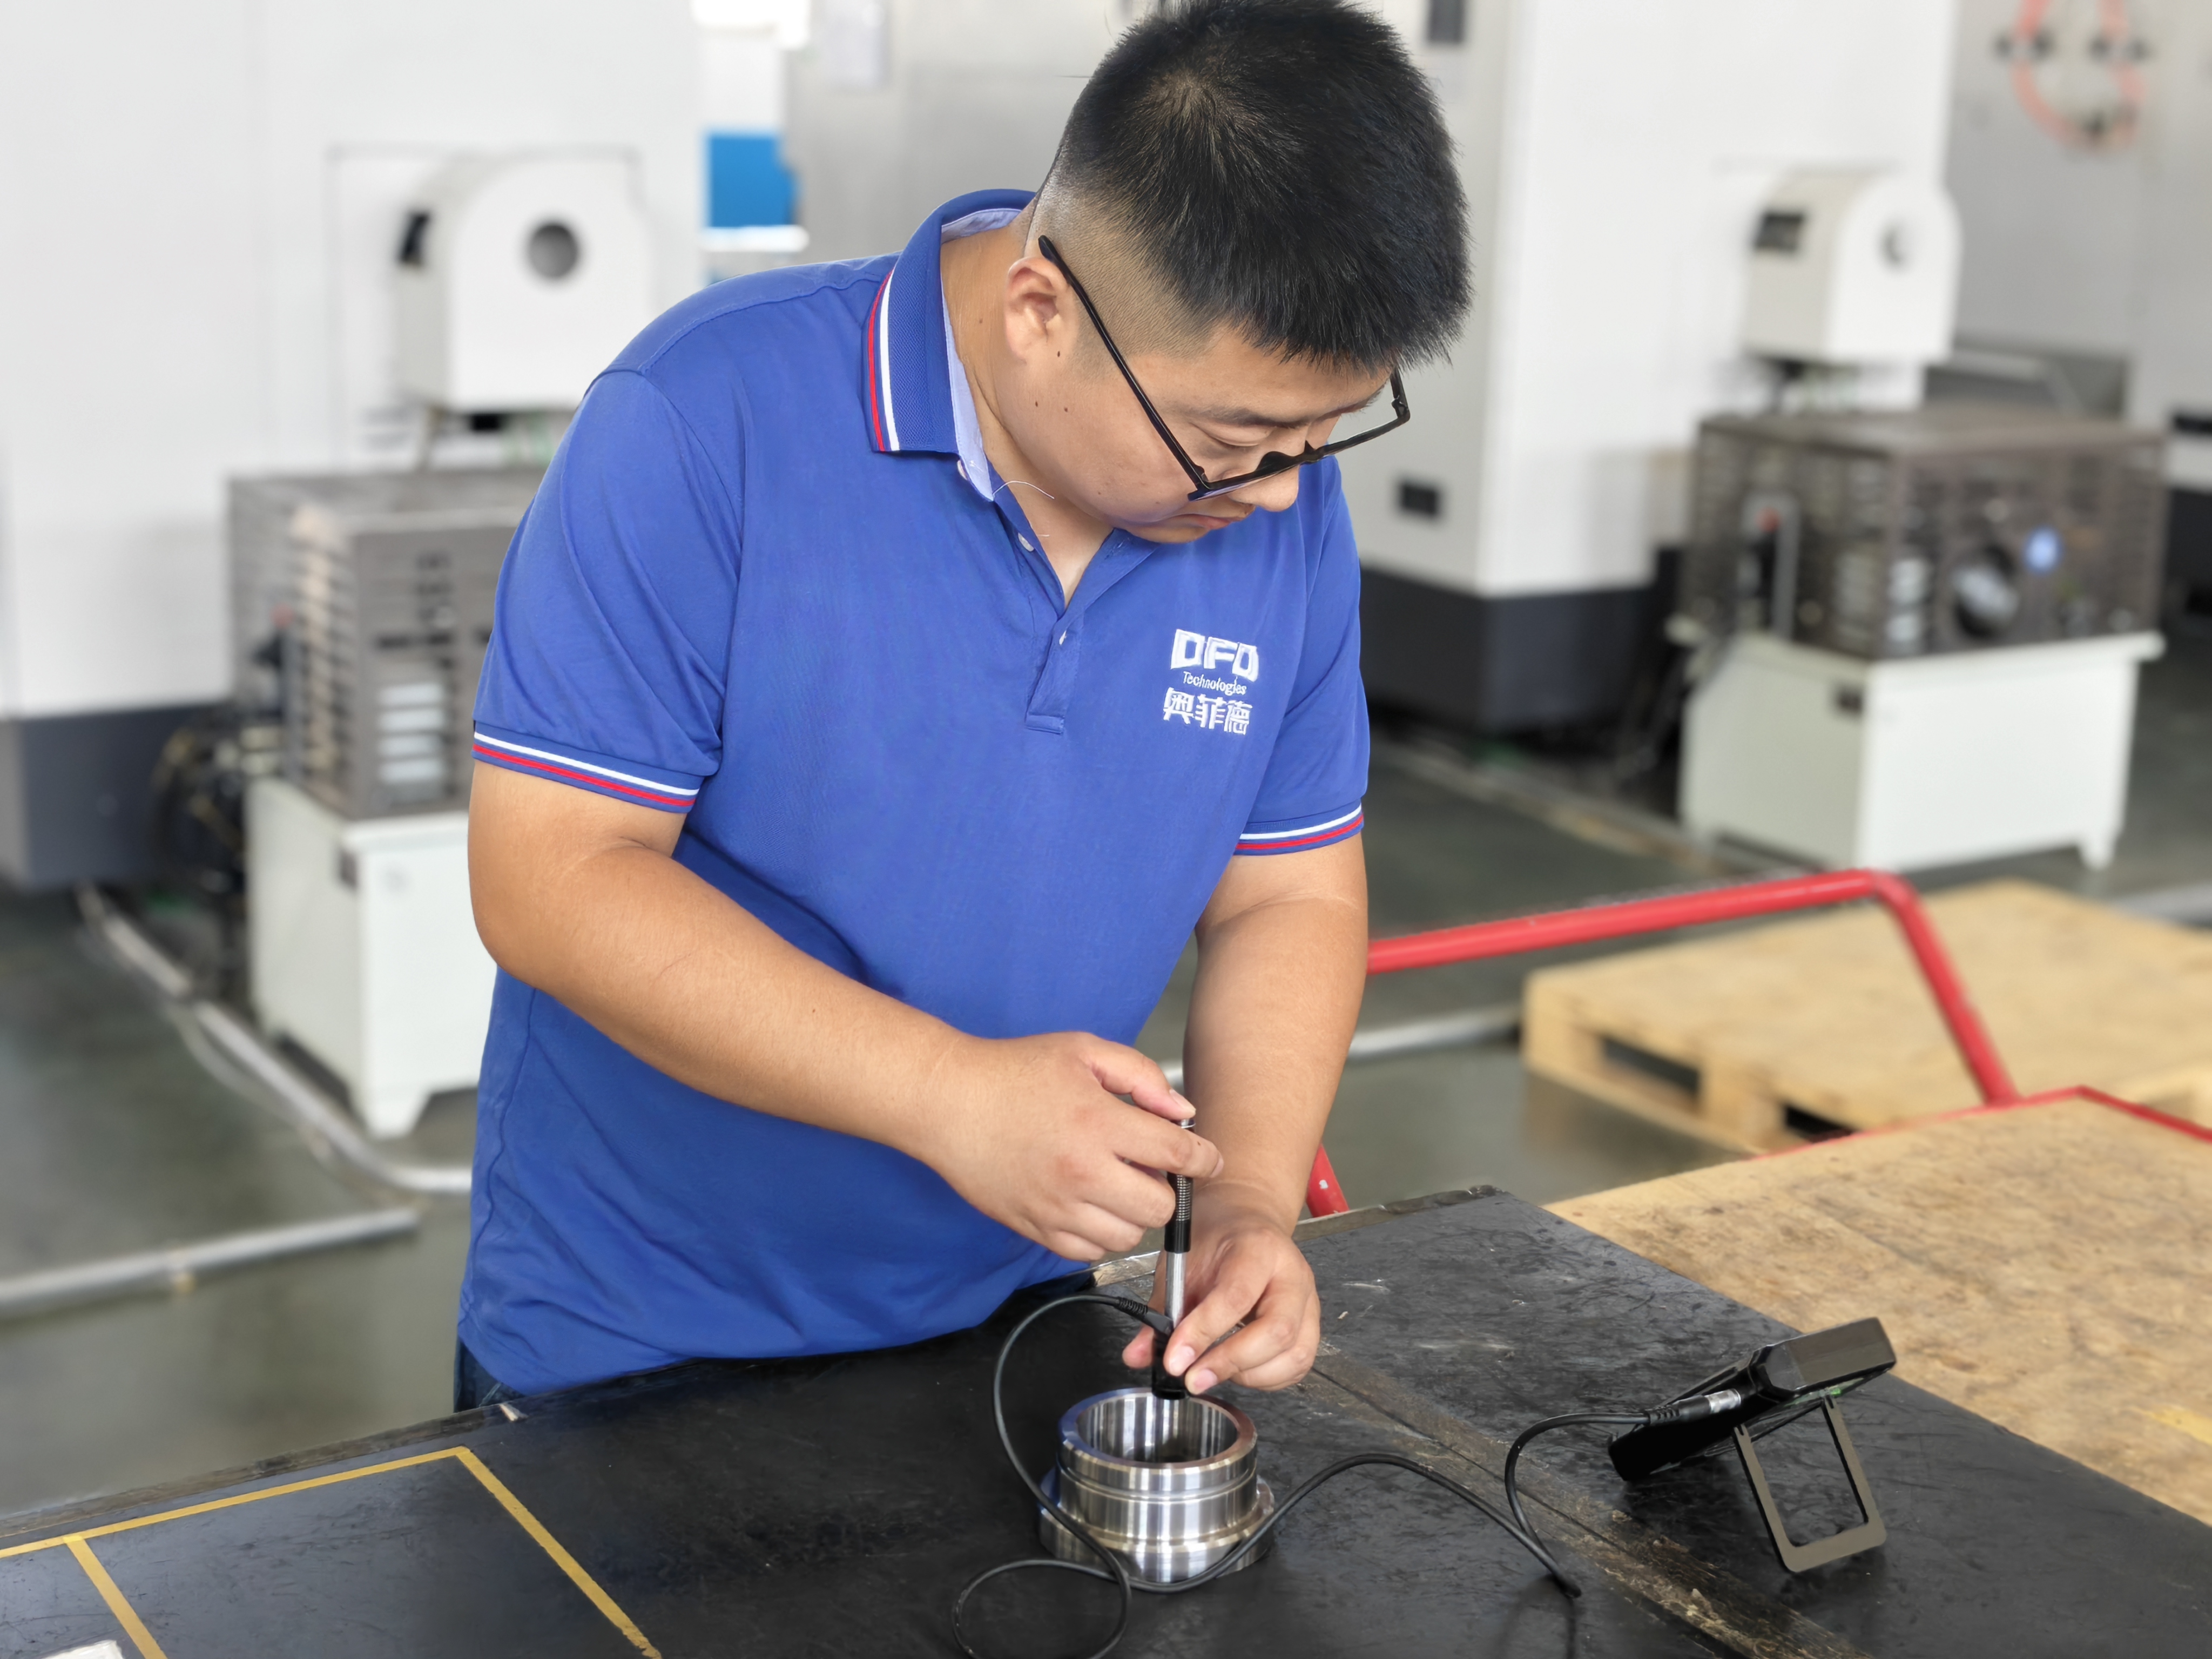
Ensayo de dureza
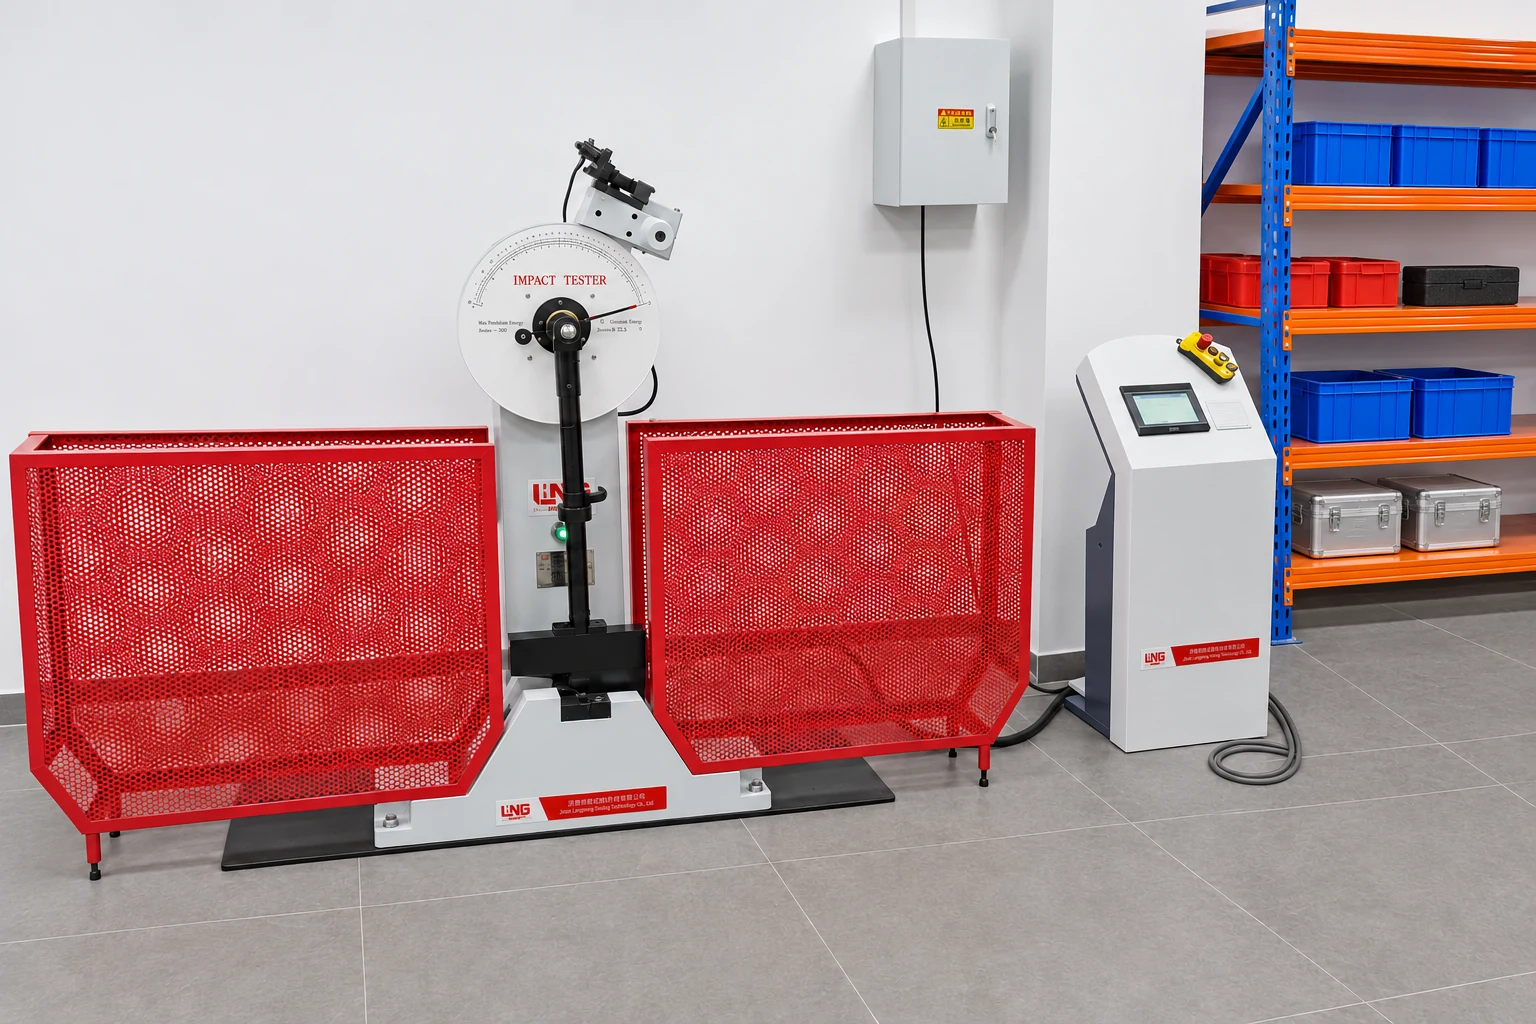
Ensayo de energía de impacto
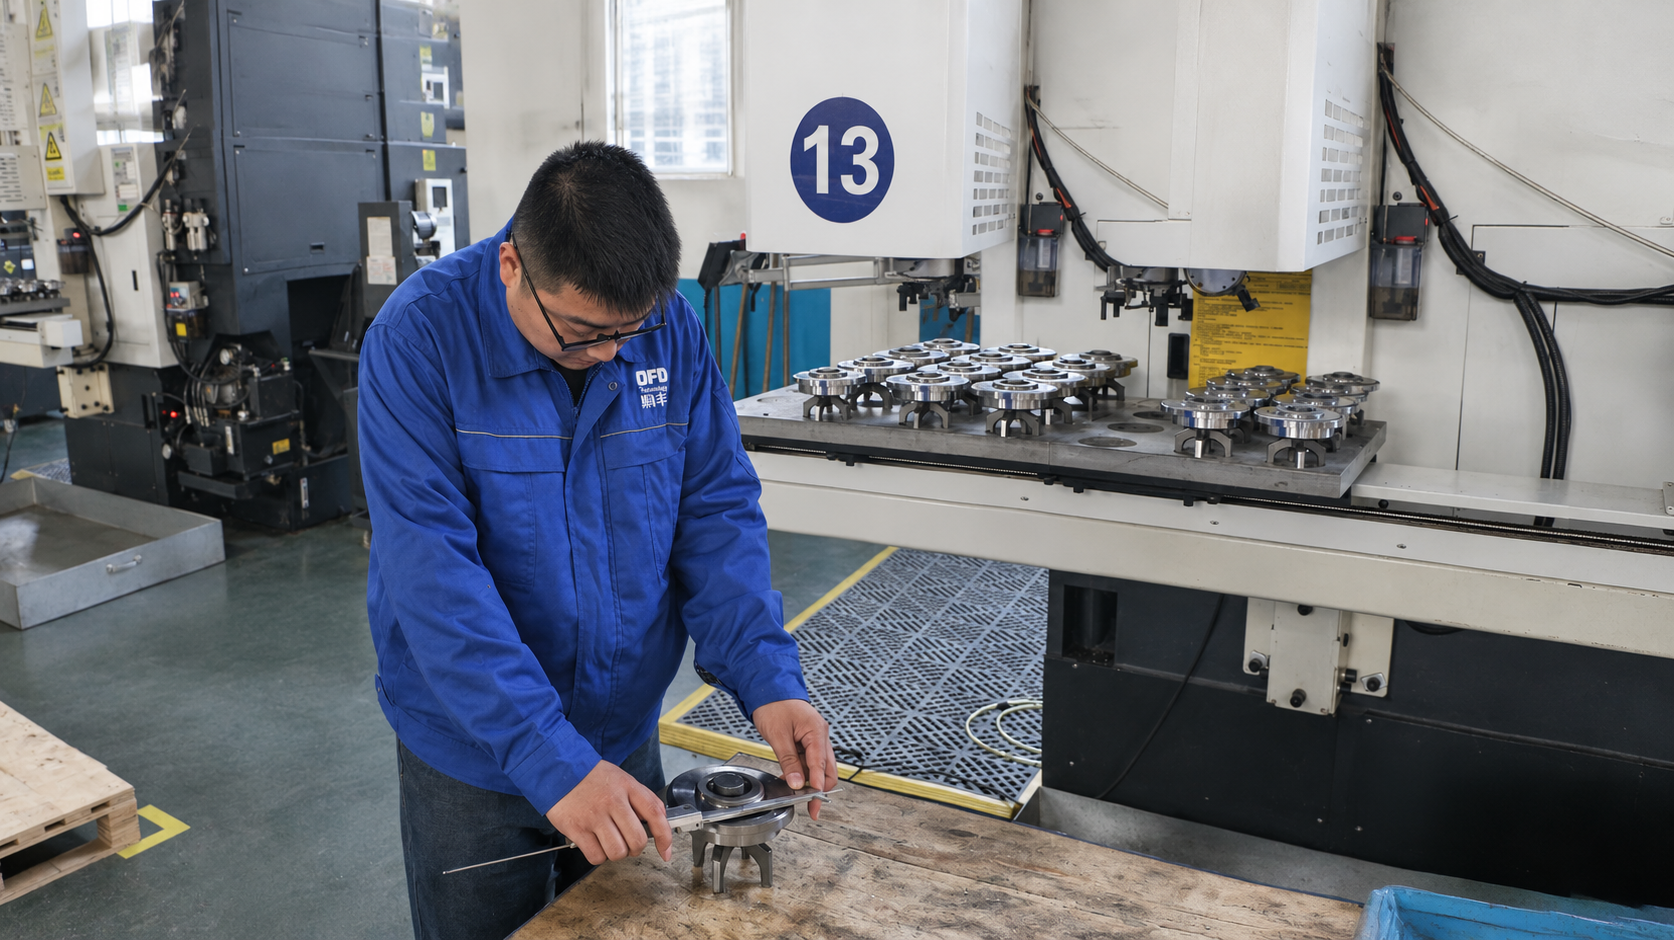
Inspección durante el proceso
Certificación de sistemas de gestión ISO

ISO 9001:2015
Sistema de gestión de la calidad

ISO 14001:2015
Sistema de gestión ambiental

ISO 45001:2018
Sistema de gestión de seguridad y salud en el trabajo
Productos para pozos de agua · Detalle de fabricación
Cuatro etapas para una unión cuidada
Nuestro proceso de tres pasadas, con enfriamiento entre ellas, busca controlar el ciclo térmico y el nivel de ferrita, y mejorar la calidad de la soldadura y la fiabilidad de la unión. El decapado elimina la coloración térmica y los óxidos superficiales, ayudando a recuperar la resistencia a la corrosión de la zona soldada. En conjunto, estos controles buscan reducir el riesgo de corrosión y prolongar la vida útil de la tubería.
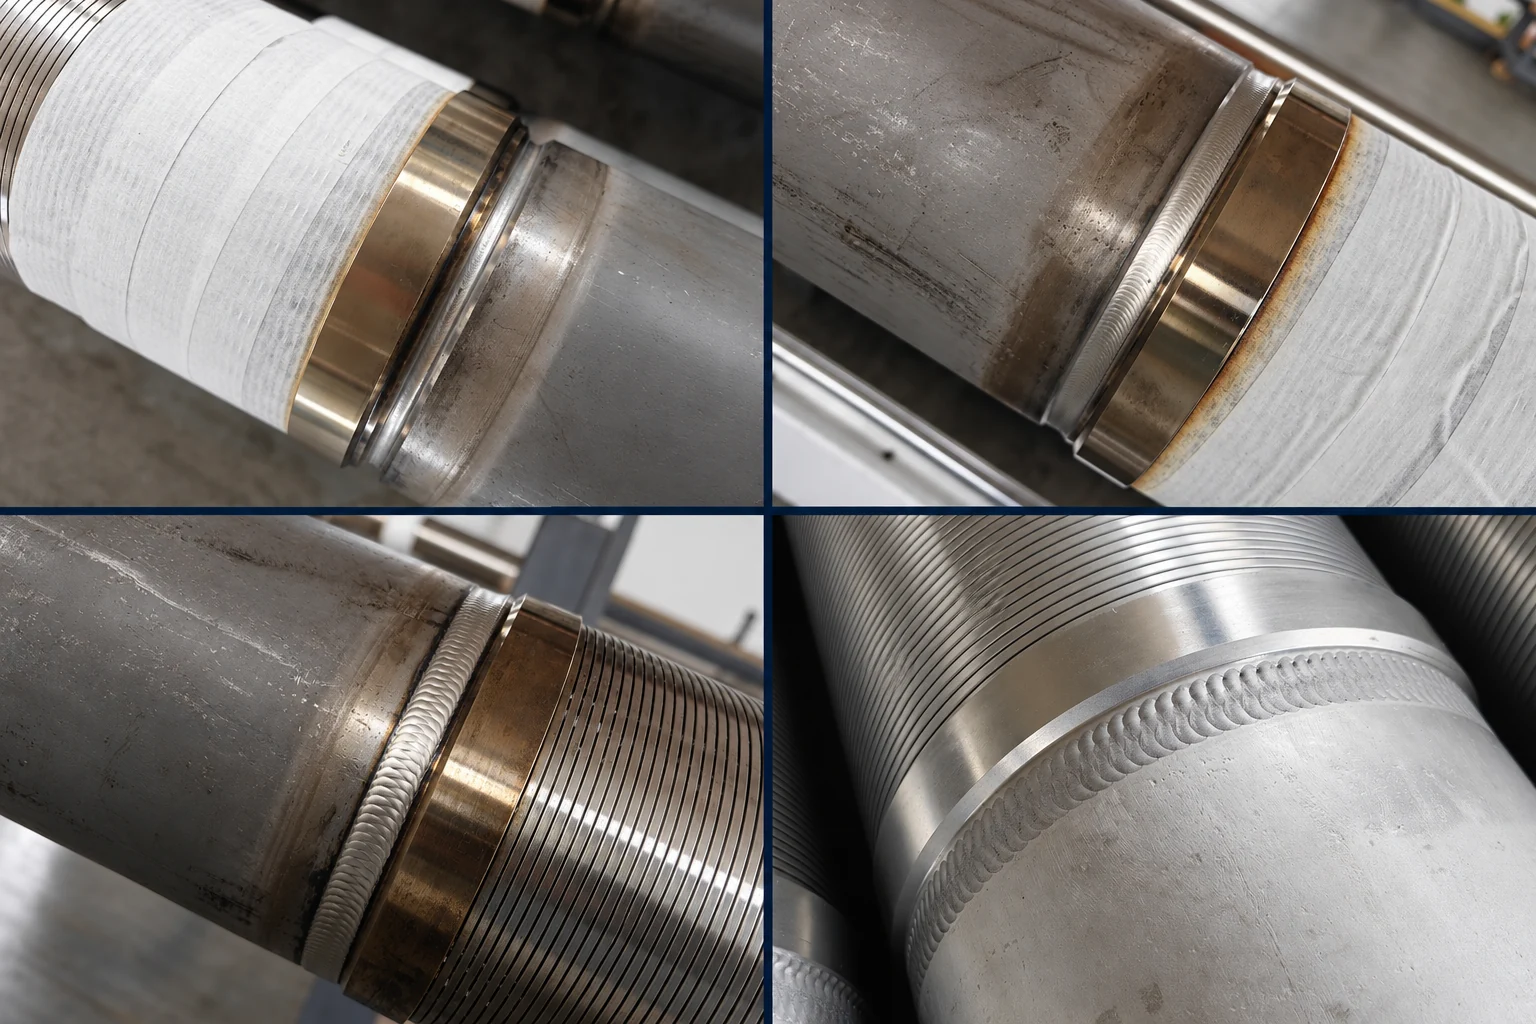 01 · Primera pasada02 · Segunda pasada03 · Tercera pasada04 · Decapado y pasivación
Detalles del control del proceso
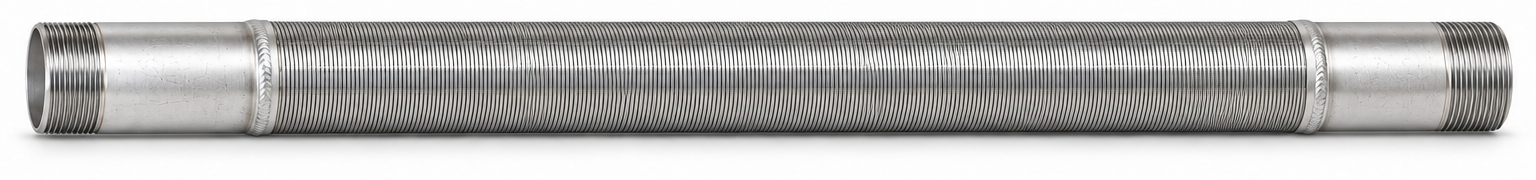
El control de calidad de la unión del anillo de extremo comprende la soldadura, el enfriamiento entre pasadas y el tratamiento superficial. El proceso OFD mostrado aquí para rejillas de alambre enrollado utiliza tres pasadas de soldadura. Después de cada pasada se espera cuatro horas y la temperatura debe ser inferior a 50°C antes de iniciar la siguiente. El decapado se realiza una vez terminada la soldadura.
Tres pasadas de soldadura
La unión del anillo de extremo se completa en tres pasadas. Cada pasada y el período de espera entre ellas se programan por separado.
Cuatro horas de espera · Menos de 50°C
Se espera cuatro horas después de cada pasada. Antes de reanudar la soldadura, la temperatura debe ser inferior a 50°C. Tanto el tiempo de espera como la condición de temperatura determinan la secuencia.
Decapado después de soldar
Una vez terminada la soldadura, el decapado trata la coloración térmica y los óxidos superficiales. Las fotografías muestran detalles de las soldaduras y el aspecto superficial después del decapado.
OFD realiza tres pasadas sucesivas, con cuatro horas de espera después de cada una y una temperatura inferior a 50°C antes de reanudar la soldadura. El proceso busca controlar el ciclo térmico y el nivel de ferrita, además de mejorar la calidad de la soldadura y la fiabilidad de la unión. Se presta atención a cada pasada y se completa el proceso con un decapado para tratar la coloración térmica y los óxidos superficiales.
Recursos relacionados
Recursos de calidad e inspección
Revise la información y los requisitos de inspección de la línea de productos correspondiente antes de solicitar una cotización técnica.
- Secciones hidráulicas y componentes de bomba
- Documentos de calidad y entrega de componentes de bomba
- Consultar los requisitos de inspección de componentes de bomba
- Materiales tubulares y filtros de alambre enrollado para pozos
- Guía de abertura de filtros
- Caso de aceptación en fábrica
- Contactar con OFD para cotizar filtros de pozo
Inspección y aceptación de productos
La planificación de calidad de OFD abarca las secciones hidráulicas y los componentes de bomba, así como los productos tubulares para pozos de agua. Antes de fabricar, acuerde las inspecciones aplicables, el muestreo, los criterios de aceptación y los documentos para la configuración solicitada.
Proceso de calidad y registros de entrega
¿Cuáles son las etapas principales del control de calidad?
La recepción revisa identificación del material y documentos del proveedor. Los controles de proceso examinan los requisitos de fabricación acordados. La inspección final comprueba los productos frente al pedido y la de envío verifica identificación, cantidades y documentos de entrega. El plan detallado depende del proyecto.
¿Qué registros deben acordarse antes de la aceptación en fábrica?
Defina certificados de material, identificación de muestras y lotes, registros de ensayo, controles dimensionales, identificación de artículos y lista de entrega. Confirme su vinculación con los productos pedidos. Acuerde antes de aceptar las inspecciones presenciadas y el tratamiento de resultados no conformes.
¿Qué documentos de calidad se pueden suministrar?
La disponibilidad y el alcance de los documentos se acuerdan con el pedido. Según el producto y el plan de inspección, pueden incluir identificación de materiales, inspecciones dimensionales, resultados de ensayos aplicables, identificación de lotes o piezas y registros de embalaje. Indique cualquier requisito de inspección por terceros o con presencia de un testigo antes de confirmar el pedido.
Secciones hidráulicas y componentes de bomba
¿Qué debe comprobarse al aceptar un cuerpo o conjunto de la sección hidráulica?
Parta del plano aprobado, la configuración de la bomba y el alcance de suministro acordado. Defina los registros de materiales y tratamiento térmico, las dimensiones críticas, los alojamientos de válvulas y empaquetaduras, las superficies de sellado, las conexiones y los controles de montaje requeridos. Acuerde antes de fabricar cualquier ensayo no destructivo o prueba de presión, su método y sus criterios de aceptación; los requisitos dependen de la configuración pedida.
¿Cómo deben inspeccionarse las válvulas, los asientos, los insertos y los resortes?
Compruebe la identificación de las piezas, las cantidades, las dimensiones de acoplamiento y los requisitos de materiales especificados. Incluya los registros de dureza o tratamiento térmico cuando se exijan e inspeccione las superficies de asiento y sellado pertinentes. Confirme la combinación de válvula, asiento, inserto y resorte según la configuración aprobada; compartir una medida nominal no garantiza la compatibilidad.
¿Qué debe incluir la aceptación de los émbolos?
Confirme el diámetro, la longitud de trabajo, la conexión del extremo y las tolerancias dimensionales y geométricas especificadas. Revise el acabado y el estado acordados de la superficie de trabajo. Cuando se especifique un recubrimiento o tratamiento superficial, identifíquelo por separado del material base y acuerde el espesor, el método de inspección aplicable y los criterios de aceptación. La apariencia por sí sola no verifica la calidad del recubrimiento.
¿Cómo se comprueban los juegos de empaquetaduras y otros sellos antes del envío?
Verifique la referencia de la pieza o del plano, el perfil, las dimensiones, la identificación del material especificado y la cantidad. Para los juegos de empaquetaduras, confirme el número de anillos, la composición y la secuencia de montaje según la configuración aprobada, distinguiendo un juego completo de un subconjunto de recambio. Acuerde los registros de inspección, la identificación y el embalaje aplicables a las piezas suministradas.
¿Cómo se confirman las pruebas de presión y las expectativas de vida útil?
Si se requiere una prueba de presión, acuerde en el pedido el elemento y la configuración ensayados, la presión, el medio, la duración, los criterios de aceptación y cualquier requisito de presencia de un testigo. Una prueba de un conjunto completo no se aplica automáticamente a cada componente suministrado por separado. Superar una prueba de aceptación acordada no garantiza horas de funcionamiento; la vida útil también depende del régimen de trabajo, el fluido, la lubricación, la instalación y el mantenimiento.
Filtros y productos tubulares para pozos de agua
¿Qué inspecciones deben tratarse para filtros de alambre enrollado?
Trate documentos de materia prima, tracción del alambre y varillas de soporte, exámenes metalográficos y de ferrita, soldaduras de conexión, tracción del filtro completo y registros individuales de longitud y peso cuando corresponda. Confirme método, muestreo y criterios; el mismo alcance no se aplica automáticamente a toda configuración.
¿Los certificados ISO certifican el rendimiento del filtro?
ISO 9001, ISO 14001 e ISO 45001 se refieren a sistemas de gestión de calidad, ambiente y seguridad y salud laboral. La aceptación se basa en planos, especificaciones y registros acordados. Los certificados de gestión por sí solos no demuestran resistencia al colapso, capacidad de tracción ni vida útil del filtro.
¿Un ensayo de tracción demuestra resistencia al colapso?
No. Evalúa el comportamiento bajo carga axial de la probeta o conjunto ensayado. La resistencia al colapso responde a presión diferencial externa y depende de la construcción completa y su base de verificación. Mantenga separados ambos requisitos en la especificación.
- Secciones hidráulicas y componentes de bomba
- Documentos de calidad y entrega de componentes de bomba
- Leer el caso de aceptación en fábrica
- Revisar productos y configuraciones para pozos
- Consultar los requisitos de inspección de componentes de bomba
- Consultar los requisitos de inspección de productos para pozos